Soudage MIG et pince à points en carrosserie : tôles fines
Remplacer un bas de caisse, une aile arrière ou un panneau de custode, c'est forcément souder. Sur une tôle de 0,7 ou 0,8 mm, la marge d'erreur est faible : trop chaud, on perce et on déforme ; trop froid, le cordon ne tient pas. Voici les réglages et les gestes qui font la différence.
Pince à points ou MIG : chacun sa place
Les caisses sortent d'usine assemblées en très grande partie par points de résistance. Quand on remplace un élément, la logique est de reproduire ces assemblages avec une pince à souder par points, aussi près que possible de l'origine. La méthode de réparation du constructeur précise en général où souder par points, où souder au MIG en bouchon, et parfois où coller ou riveter.
Le MIG reste indispensable là où la pince n'accède pas, pour les points bouchons à travers une tôle percée, pour les raccords bout à bout et pour toutes les réparations qui ne reproduisent pas un assemblage d'origine. Un atelier de carrosserie bien équipé a les deux.
Régler un poste MIG pour la tôle fine
En carrosserie, on travaille le plus souvent avec un fil acier de 0,6 ou 0,8 mm et un gaz de protection mélange argon et CO2. Le débit de gaz se règle en général autour de 8 à 12 litres par minute ; plus n'est pas mieux, un débit trop fort crée des turbulences qui aspirent de l'air. La fiche du fil et la notice du poste donnent les plages conseillées.
Sur un poste synergique, on choisit le diamètre de fil, le matériau et l'épaisseur, et la machine propose un couple tension et vitesse de fil cohérent. On affine ensuite à l'oreille : un arc stable fait un grésillement régulier, comme une friture. Des claquements et des projections signalent souvent une vitesse de fil trop forte ou une tension trop faible. Le mode pulsé, quand le poste en dispose, aide beaucoup sur les tôles très fines parce qu'il limite l'apport de chaleur.
Les modes 2T et 4T ont aussi leur logique. En 2T, le poste soude tant qu'on appuie sur la gâchette : c'est le mode des points et de la tôle fine. Le 4T, qui maintient l'arc sans garder la gâchette enfoncée, sert aux longs cordons sur des pièces plus épaisses.
La technique des points successifs
Sur une tôle de carrosserie, on ne tire pas un long cordon continu. On pose des points espacés, qu'on relie progressivement en alternant les zones : un point à gauche, un à droite, un au milieu, et ainsi de suite. Chaque point a le temps de refroidir avant que le voisin ne soit posé. C'est la meilleure défense contre les déformations et le voilage du panneau.
On ne refroidit jamais à l'eau ni à la soufflette froide sur l'acier : le choc thermique rend la soudure cassante. On laisse refroidir naturellement, en déplaçant son travail ailleurs. Pour un raccord bout à bout, un jeu régulier d'environ l'épaisseur de la tôle et des pinces de maintien bien placées font la moitié du travail. Pour un point bouchon, on perce la tôle supérieure, on part du fond et on remonte en spirale.
La préparation compte autant que le réglage. On soude sur du métal propre : peinture, mastic d'étanchéité et zinc doivent être retirés au niveau de la soudure, sinon l'arc devient instable et le cordon se remplit de porosités. Une buse propre, un tube contact adapté au diamètre du fil et une gaine qui ne freine pas le dévidage évitent bien des soudures irrégulières. Après soudage, on meule à plat sans chauffer la tôle, puis on reconstitue la protection : apprêt, mastic d'étanchéité et cire de corps creux là où l'origine en avait.
- Fil 0,6 ou 0,8 mm, mélange argon et CO2
- Points espacés, posés en alternance
- Refroidissement naturel, jamais à l'eau
- Essais sur chutes avant de souder la pièce
Bien utiliser une pince à souder par points
La qualité d'un point de résistance dépend de trois paramètres : le courant, le temps et la pression de serrage. Les pinces à microprocesseur règlent courant et temps selon l'épaisseur choisie, mais elles ne compensent pas des tôles mal préparées. Les faces en contact doivent être nues ou recouvertes d'un apprêt soudable conducteur, les électrodes propres et bien alignées, et les tôles serrées l'une contre l'autre.
Respectez le nombre et l'espacement des points de l'origine, en les décalant légèrement des anciens. Faites toujours un essai sur deux chutes de la même épaisseur, puis un test d'arrachement au burin : un bon point arrache un petit bouton de métal sur l'une des tôles au lieu de se décoller. Les aciers à haute limite élastique demandent souvent un mode pulsé et une pression plus forte ; la méthode du constructeur précise ce qui est admis.
Protéger le véhicule pendant le soudage
Le soudage génère des courants et des champs qui peuvent perturber l'électronique du véhicule. La plupart des constructeurs demandent de débrancher la batterie, parfois de déconnecter certains calculateurs, et de placer la masse du poste au plus près de la zone soudée. Suivez la procédure prévue pour le véhicule. Protégez aussi les vitres, les sièges et la peinture voisine des projections avec des couvertures anti-feu, et vérifiez qu'aucun faisceau, mousse ou réservoir n'est derrière la zone soudée.
Le soudage chez Humming Équipement
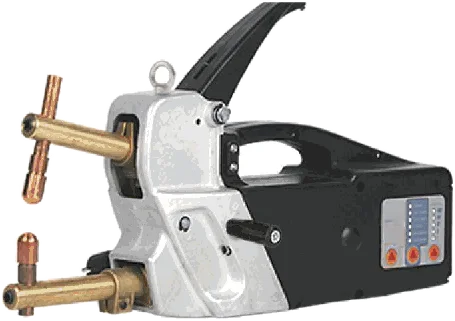
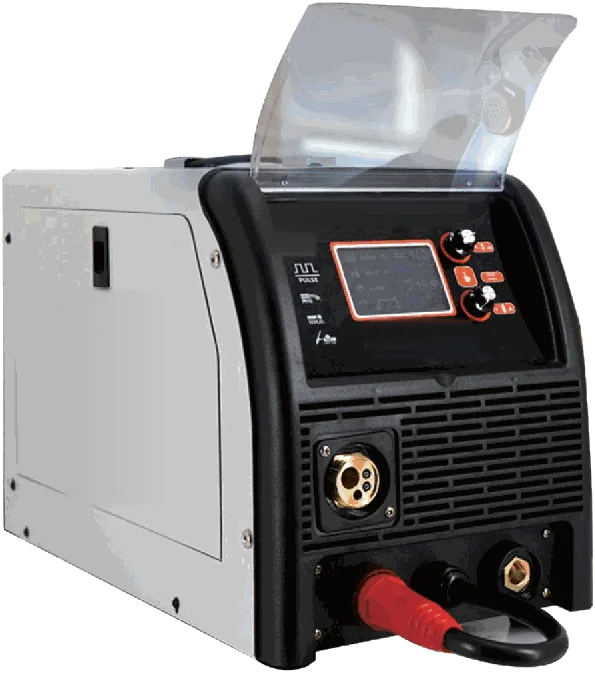
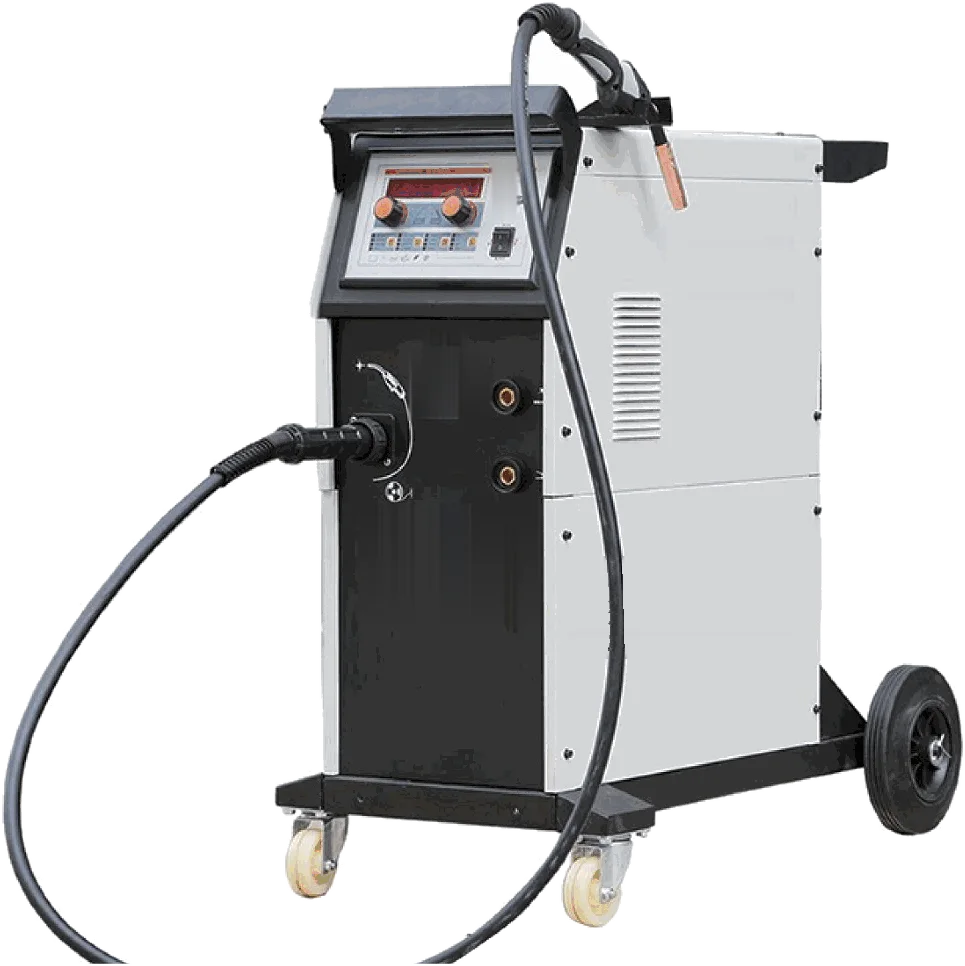
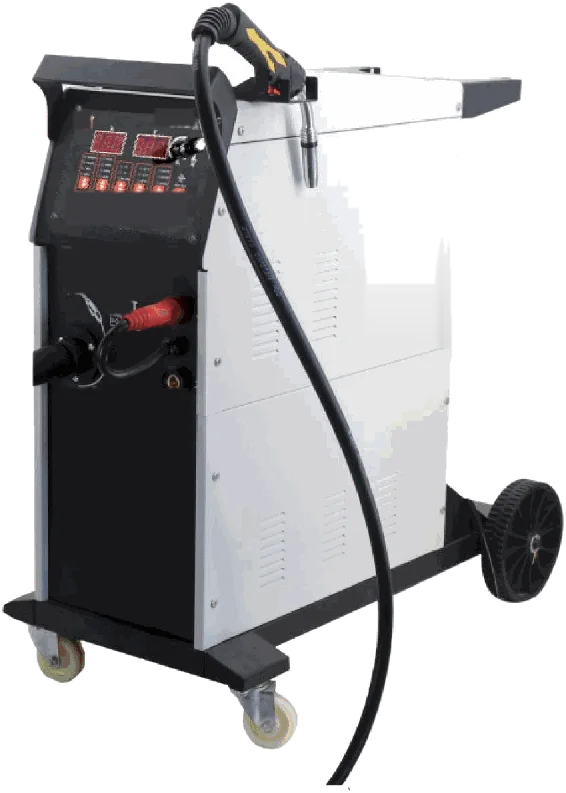
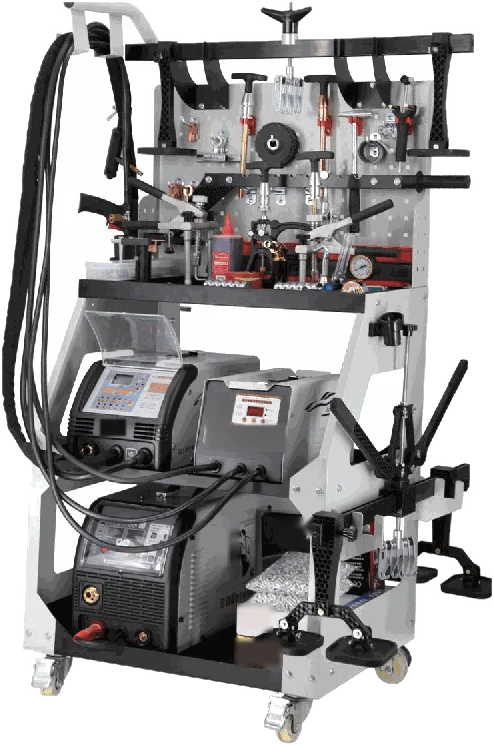
La pince à souder par points HE-S201 (7 000 à 9 000 A, réglages de 0,6 + 0,6 à 2 + 2 mm, point unique ou pulsé, serrage de 40 à 120 kg) reproduit les assemblages d'origine. Pour le MIG, les postes synergiques HE-S204 sont pensés pour la carrosserie acier, le HE-S203 sur chariot accepte les bobines de 15 kg, et le HE-S202 multiprocédé ajoute un mode pulsé pour tôles fines jusqu'à 0,7 mm et le soudage de l'aluminium. Votre distributeur Humming peut vous conseiller selon le type de réparations que vous faites.
Les valeurs données ici sont des repères d'atelier. La fiche technique du produit fait toujours foi.