Spotter acier : comment le choisir (courant, programmes)
Le spotter est souvent la première machine qu'on achète quand on monte un atelier, et celle qu'on utilise tous les jours. Entre les modèles à 3 800 A et ceux à 7 500 A, les réglages en deux boutons ou les écrans à programmes, il y a de quoi hésiter. Voici les critères qui comptent vraiment à l'usage.
Ce que fait un spotter, et ce qu'il ne fait pas
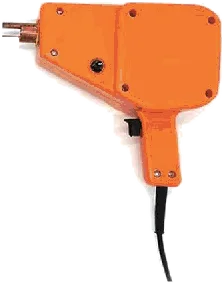
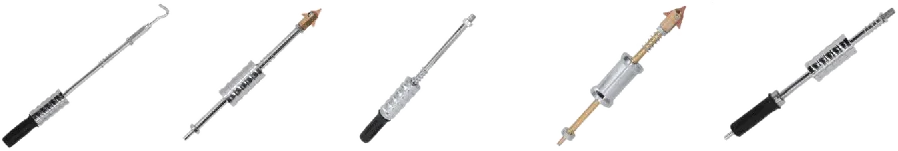
Un spotter, ou débosseleur par points, soude par résistance un petit élément sur la tôle : une rondelle, une étoile, un anneau, un clou ou un fil ondulé. On tire ensuite dessus au marteau à inertie ou au levier pour ramener la tôle, puis on casse l'élément d'un coup de poignet et on meule le point. C'est l'outil des bosses où l'on n'a pas accès par l'arrière : bas de caisse, ailes arrière, pieds milieu, doublures de portière.
Le même appareil sert aussi à rétreindre la tôle étirée avec l'électrode carbone, à faire du pointage simple face, et sur certains modèles à souder des goujons. En revanche, un spotter ne remplace ni un banc pour les chocs de structure, ni un poste alu pour les panneaux en aluminium : la décharge d'un spotter acier ne soude pas l'aluminium, c'est un autre procédé.
Intensité et puissance : combien faut-il vraiment
La valeur mise en avant sur un spotter, c'est le courant de soudage maximal : 3 800 A, 5 600 A, 7 500 A. C'est un courant très bref, pendant quelques centièmes de seconde, sous une tension très basse. Plus il est élevé, plus le point se fait vite et franchement, ce qui limite la chauffe autour et la perte de protection anticorrosion au dos de la tôle.
Pour la tôlerie courante d'un véhicule léger, entre 0,6 et 1 mm, un spotter de la classe 3 800 A fait le travail. Les modèles plus puissants trouvent leur intérêt sur les tôles galvanisées, où il faut un courant fort et un temps très court pour souder sans brûler le zinc, et sur les fils ondulés ou les goujons plus gourmands. Regardez aussi la puissance permanente et l'alimentation : un appareil qui demande une ligne triphasée n'est pas un problème dans un atelier équipé, mais l'est pour une intervention chez un client.
Un mot sur le câble de masse : on le fixe sur une zone décapée, le plus près possible de la réparation. Une masse éloignée ou mal serrée fait perdre une bonne partie de la puissance et donne des points qui ne tiennent pas, quel que soit l'appareil.
Le réglage : deux boutons ou le contrôle complet
Il existe deux philosophies. Sur les spotters à microprocesseur simples, on choisit l'outil et un niveau de puissance, et la machine gère le temps de soudage. C'est rapide, difficile à dérégler, et parfait pour un atelier où plusieurs personnes se servent de la machine. Sur les modèles plus complets, on règle séparément le courant et le temps, parfois sur 80 niveaux de puissance et 99 niveaux de temps.
Le réglage séparé n'est pas un gadget. Sur une tôle galvanisée fine ou un acier à haute limite élastique, c'est lui qui permet de faire un petit point dur et court, qui tient bien et préserve le revêtement. Si vous travaillez beaucoup sur des véhicules récents, c'est un critère qui compte plus que l'intensité affichée.
Le déclenchement compte aussi. En automatique, le point part dès que l'outil touche la tôle : pratique pour enchaîner les rondelles. En manuel, il part à la gâchette : plus sûr pour placer précisément une étoile ou un anneau. Les deux modes sur la même machine, c'est le confort.
Programmes et accessoires à vérifier
Les programmes correspondent aux outils : étoile, rondelle, anneau OT, fil ondulé, goujon, électrode carbone pour la chauffe et le rétreint, pointage simple face. Vérifiez que ceux dont vous avez besoin sont prévus, et surtout que les accessoires correspondants sont livrés. Un spotter sans marteau à inertie, sans griffe de tirage ni électrodes carbone vous oblige à racheter tout de suite.
Le fil ondulé mérite une mention. Soudé en plusieurs points le long d'une ligne, il permet de tirer une longue déformation, comme un passage de roue ou une ligne de caisse, de façon régulière. C'est un gain de temps énorme par rapport à une série de rondelles. Pensez aussi au pistolet à rondelles en continu, qui évite de recharger à chaque point sur les grandes surfaces.
- Marteau à inertie et griffe de tirage multi-crochets
- Étoiles, rondelles, anneaux OT et fils ondulés
- Porte-électrode et électrodes carbone
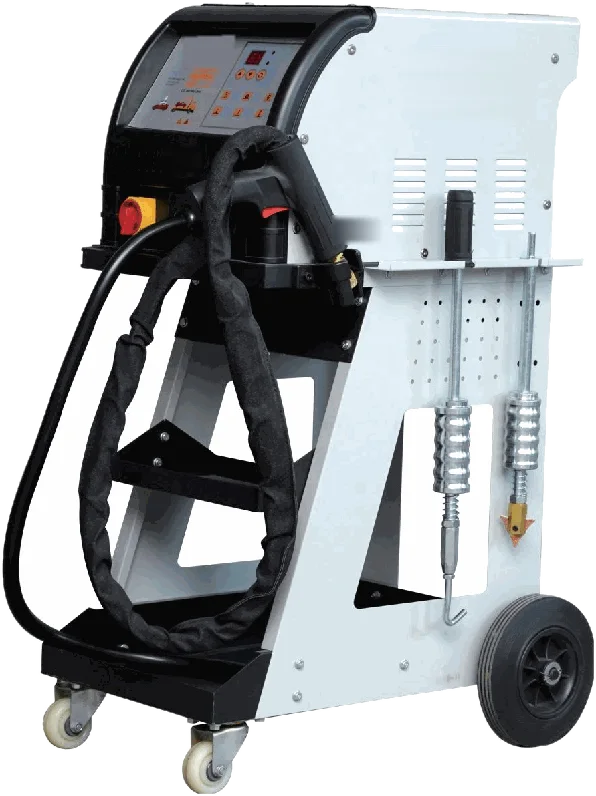
- Chariot si la machine doit circuler dans l'atelier
Format : chariot, portable ou sans fil
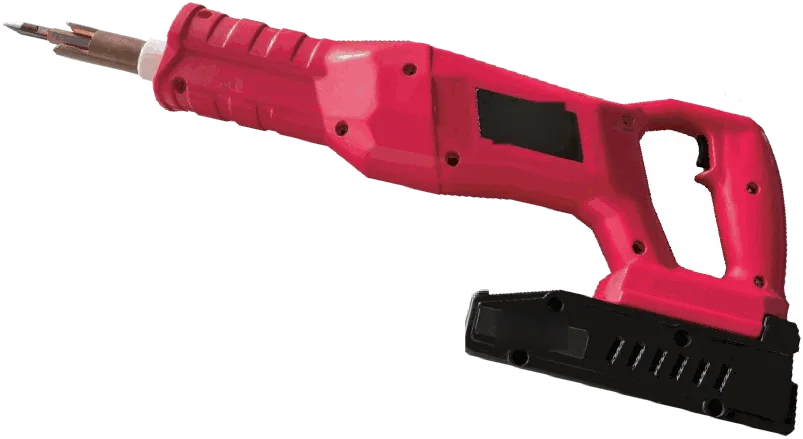
Un spotter sur chariot, avec ses outils rangés, reste au poste de tôlerie et se déplace d'un véhicule à l'autre. Un modèle portable en coffret convient mieux si vous intervenez à domicile ou chez des clients professionnels. Les spotters sans fil sur batterie n'ont ni câble secteur ni câble de masse : ils ne remplacent pas un appareil d'atelier pour un gros chantier, mais ils sont très pratiques pour une petite bosse ou un débosselage rapide en extérieur.
Enfin, gardez en tête l'entretien. Les embouts s'usent, les câbles souffrent, les étoiles se déforment : vérifiez que les consommables et les pièces de rechange sont disponibles en France, sans attendre six semaines un pistolet de remplacement.
Les spotters Humming Équipement
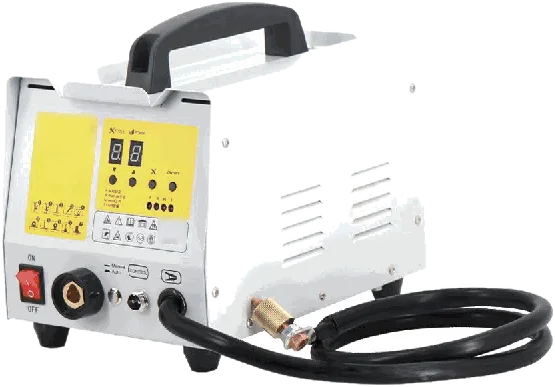
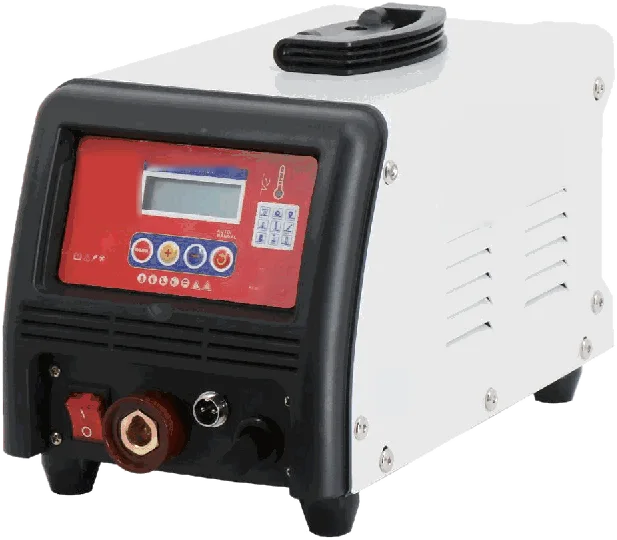
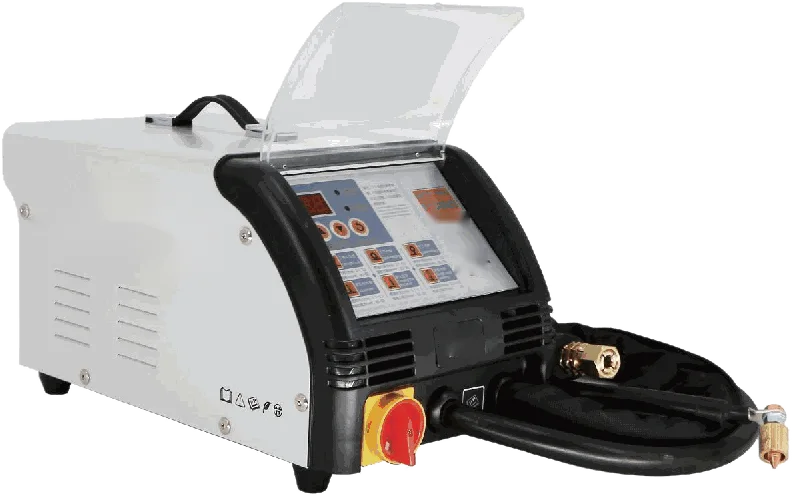
La gamme va du spotter compact HE-D101 (3 800 A, 7 outils × 11 niveaux) au HE-D105 à écran LCD avec 80 niveaux de puissance et 99 niveaux de temps, jusqu'aux HE-D106 (5 600 A) et HE-D116 (7 500 A) à réglage indépendant du courant et du temps, pensés pour les tôles galvanisées fines. Pour les petites interventions, le mini-spotter HE-D123 et le spotter sans fil HE-D121. Les consommables sont regroupés sous HE-A702. Votre distributeur Humming peut vous faire essayer la machine adaptée à votre atelier.
Les valeurs données ici sont des repères d'atelier. La fiche technique du produit fait toujours foi.