Débosseler l'aluminium : condensateur, goujons, précautions
Capots, portières, ailes, hayons : l'aluminium est partout sur les véhicules récents. Il se débosselle, mais pas comme l'acier. Il demande une machine dédiée, des outils séparés et un peu plus de patience. Voici comment on s'y prend.
Pourquoi l'aluminium change tout
L'aluminium conduit très bien l'électricité et la chaleur. C'est justement pour ça qu'un spotter acier ne fonctionne pas dessus : le courant traverse la tôle sans la chauffer assez pour souder. Il faut un autre procédé, le soudage de goujons par décharge de condensateur.
Ensuite, l'alu n'a pas la même mémoire de forme que l'acier. Il s'écrouit vite, c'est-à-dire qu'il durcit à force d'être travaillé, et finit par fissurer si on insiste. Il ne change pas de couleur quand on le chauffe, ce qui rend la surchauffe difficile à voir. Et il fond à une température bien plus basse que l'acier. Tout ça impose une méthode plus douce : tirer progressivement, détendre, chauffer modérément et contrôler.
La décharge de condensateur, comment ça marche
Le poste charge une batterie de condensateurs, souvent plus de 100 000 µF, à une tension réglable, en général entre 50 et 90 V selon les machines. Au déclenchement, toute cette énergie se décharge en quelques millisecondes à travers le goujon posé sur la tôle. Le bout du goujon fond et se soude à la surface, sans avoir le temps de chauffer la tôle autour.
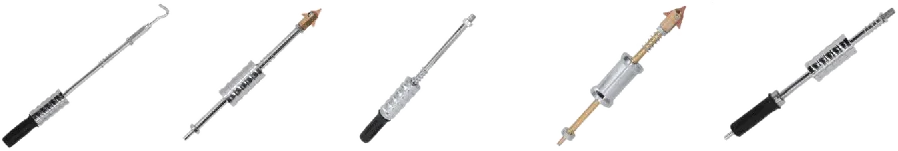
C'est ce temps très court qui fait l'intérêt du procédé : la zone affectée par la chaleur reste minuscule et le dos du panneau n'est presque pas marqué. Les goujons sont en alliage d'aluminium, en diamètres M4, M5 ou M6 le plus souvent. On visse ensuite un anneau ou un adaptateur dessus pour tirer au marteau à inertie, au pont de tirage ou à la griffe.
Régler la tension et souder les goujons
La tension se choisit selon le diamètre du goujon et l'épaisseur du panneau. On commence toujours par des essais sur une chute de la même épaisseur ou sur une zone cachée. Le bon réglage donne un goujon qui tient franchement et ne se décolle pas quand on le plie. Trop faible, il casse au premier tirage ; trop fort, il perce ou marque la face opposée.
La surface doit être propre au point de contact. Pas besoin de décaper une grande zone comme pour un spotter acier, mais on nettoie localement le point de soudure, en général avec les disques de nettoyage fournis avec le poste, en suivant la notice. On tient la torche bien perpendiculaire, et on tire progressivement, plusieurs goujons à la fois si besoin, en relâchant de temps en temps pour laisser la tôle se détendre.
Sur les postes à torche automatique, le goujon se soude dès qu'il touche la tôle ; en mode manuel, il faut appuyer sur le bouton. Le manuel est souvent plus confortable pour placer précisément les goujons sur une ligne de tirage.
Une fois la forme retrouvée, on coupe les goujons à ras avec une pince coupante, puis on arase le reste avec une lime ou un abrasif réservé à l'alu, sans creuser la tôle. Le point de soudure est petit, et une finition légère suffit en général avant l'apprêt. Sur une longue déformation, on peut souder une rangée de goujons et les relier par une barre de tirage pour répartir l'effort : la tôle remonte de façon plus homogène qu'en tirant point par point, et on limite le risque de marquer la surface entre deux goujons.
Chauffer avec prudence
Un peu de chaleur aide l'alu à se laisser travailler et limite le risque de fissure. Mais sans changement de couleur, on chauffe à l'aveugle. Les carrossiers qui travaillent l'alu utilisent un crayon thermique ou un thermomètre infrarouge, et restent en général bien en dessous de 200 °C, sauf consigne contraire du constructeur. Les méthodes de réparation des constructeurs donnent souvent des limites précises, et certains alliages ou certaines pièces ne doivent pas être chauffés du tout.
Le décapeur thermique est l'outil le plus courant pour cette chauffe modérée. Un détail : gardez la buse en mouvement et contrôlez régulièrement, la peinture d'origine supporte mal les surchauffes locales.
Des outils séparés, une zone propre
C'est la règle qu'on oublie le plus. Une particule d'acier incrustée dans l'aluminium, laissée par un marteau, un tas, une lime ou un disque qui a servi sur de l'acier, provoque une corrosion galvanique. Elle n'apparaît pas tout de suite : elle ressort quelques mois plus tard, en cloques sous la peinture. Les outils pour l'alu doivent donc rester dédiés à l'alu, et idéalement rangés à part.
Les poussières d'aluminium posent aussi un risque spécifique. Elles sont inflammables, et mélangées à des poussières d'acier, elles peuvent devenir dangereuses. On ne les aspire pas avec n'importe quel aspirateur ni dans la même cuve que les poussières d'acier, et on évite les étincelles de meulage acier à proximité. Beaucoup d'ateliers prévoient un poste ou une zone réservée à l'aluminium.
Enfin, tout ne se répare pas. Une déchirure, une fissure apparue pendant le tirage ou une déformation sur une pièce de structure en alliage relèvent souvent du remplacement selon la méthode du constructeur. Mieux vaut le savoir avant de commencer que s'en apercevoir après une heure de tirage.
- Marteaux, tas, limes et abrasifs réservés à l'alu
- Aspiration séparée des poussières d'acier
- Contrôle de la température à chaque chauffe
- Méthode constructeur consultée avant réparation
Côté Humming Équipement
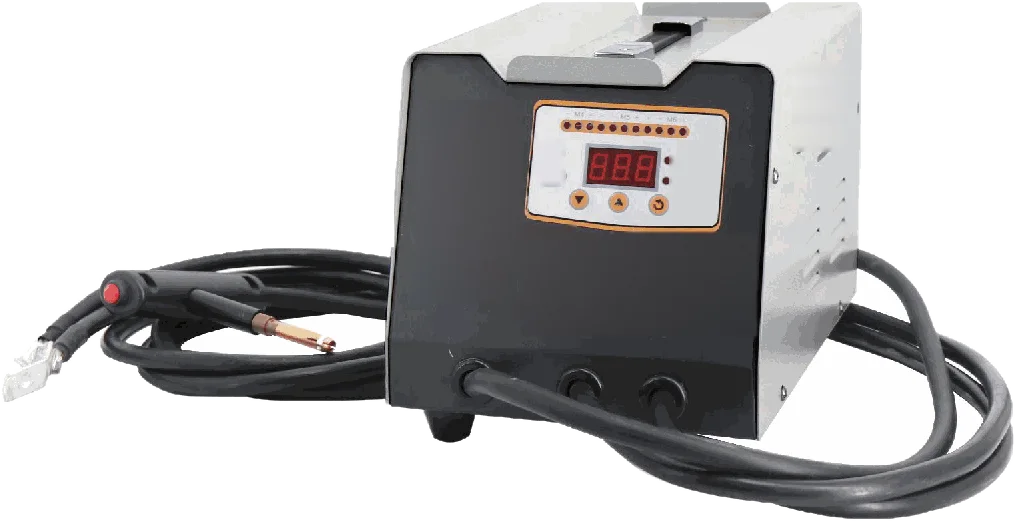
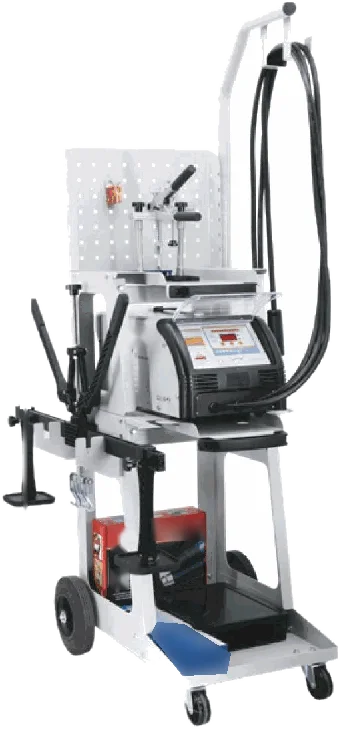
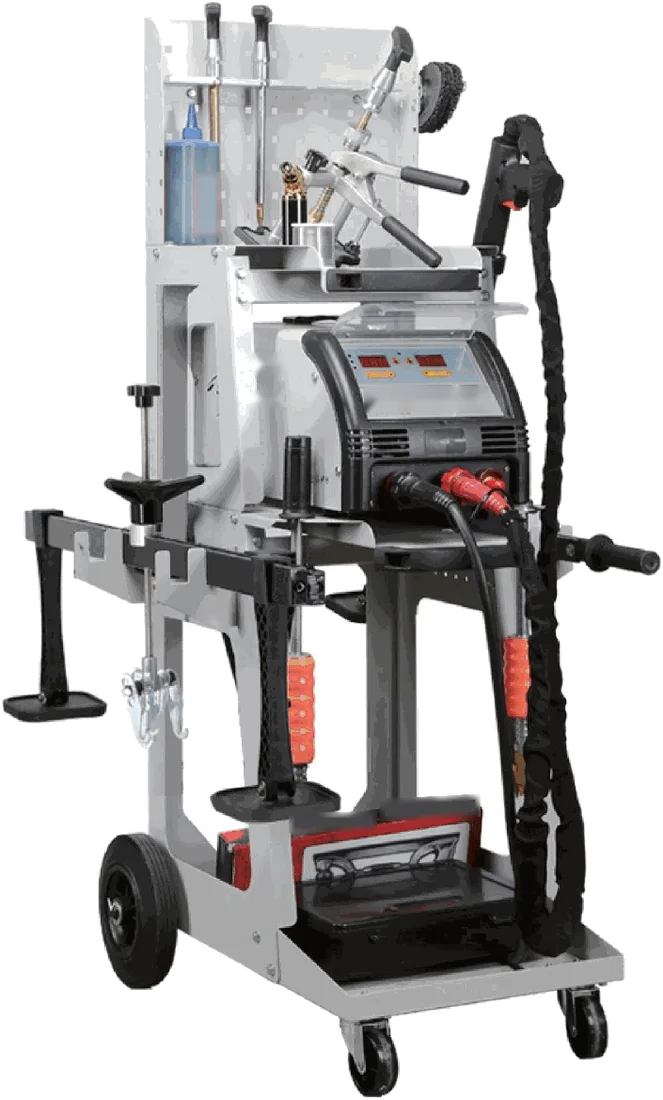
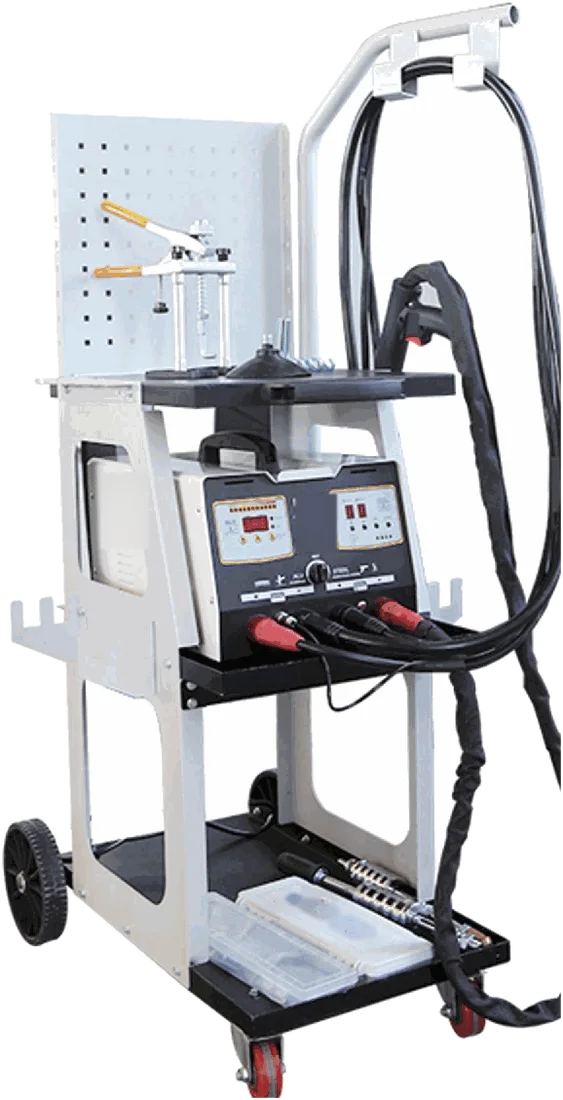
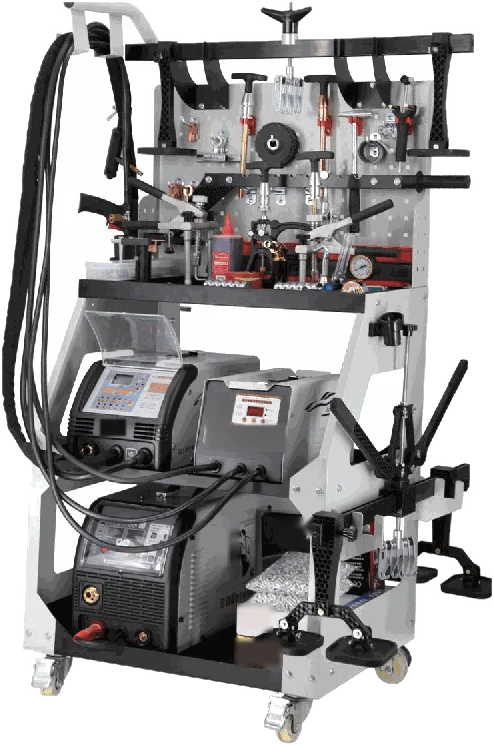
Le poste portable HE-D117 (120 000 µF, goujons M4 à M6, soudure en 3 ms, tension de 60 à 90 V) et la station HE-D119 sur chariot (140 000 µF, 10 000 A de court-circuit) sont dédiés à l'aluminium et livrés avec 300 goujons, anneaux, pont de tirage et disques de nettoyage. Si vous traitez les deux matériaux, les stations 2 en 1 HE-D113 et HE-D114 associent un pistolet acier et un pistolet alu, et le centre HE-D120 ajoute un module MIG. Parlez-en à votre distributeur Humming pour choisir selon votre volume de travail.
Les valeurs données ici sont des repères d'atelier. La fiche technique du produit fait toujours foi.