Desabollar aluminio: condensador, espárragos y precauciones
Capós, puertas, aletas, portones: el aluminio está por todas partes en los vehículos recientes. Se puede desabollar, pero no como el acero. Requiere una máquina específica, herramientas separadas y algo más de paciencia. Así se hace.
Por qué el aluminio lo cambia todo
El aluminio conduce muy bien la electricidad y el calor. Precisamente por eso un multispotter para acero no funciona con él: la corriente atraviesa la chapa sin calentarla lo suficiente para soldar. Hace falta otro procedimiento, la soldadura de espárragos por descarga de condensador.
Además, el aluminio no tiene la misma memoria de forma que el acero. Se endurece rápido al trabajarlo (acritud) y acaba agrietándose si se insiste. No cambia de color al calentarlo, lo que hace difícil ver el sobrecalentamiento. Y funde a una temperatura mucho más baja que el acero. Todo esto obliga a un método más suave: tirar de forma progresiva, destensar, calentar con moderación y controlar.
La descarga de condensador: cómo funciona
El equipo carga una batería de condensadores, a menudo de más de 100 000 µF, a una tensión regulable, en general entre 50 y 90 V según la máquina. Al disparar, toda esa energía se descarga en unos milisegundos a través del espárrago apoyado en la chapa. La punta del espárrago se funde y se suelda a la superficie, sin tiempo para calentar la chapa de alrededor.
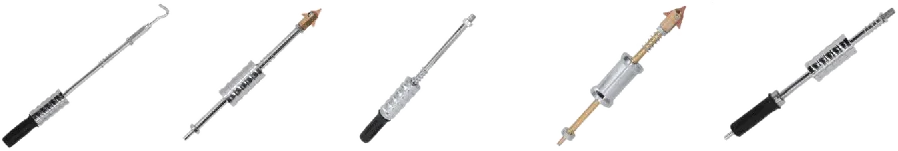
Ese tiempo tan corto es lo que hace interesante el procedimiento: la zona afectada por el calor es mínima y la cara posterior del panel apenas queda marcada. Los espárragos son de aleación de aluminio, normalmente de M4, M5 o M6. Después se enrosca encima una anilla o un adaptador para tirar con el martillo de inercia, el puente de tracción o la garra.
Ajustar la tensión y soldar los espárragos
La tensión se elige según el diámetro del espárrago y el espesor del panel. Siempre se empieza con pruebas en un retal del mismo espesor o en una zona oculta. El ajuste correcto da un espárrago que agarra con firmeza y no se despega al doblarlo. Si la tensión es demasiado baja, se rompe al primer tirón; si es demasiado alta, perfora o marca la cara opuesta.
La superficie debe estar limpia en el punto de contacto. No hace falta decapar una zona grande como con un multispotter para acero, pero se limpia localmente el punto de soldadura, normalmente con los discos de limpieza que vienen con el equipo, siguiendo el manual. La pistola se sujeta bien perpendicular y se tira de forma progresiva, de varios espárragos a la vez si hace falta, aflojando de vez en cuando para que la chapa se destense.
En los equipos con pistola automática, el espárrago se suelda en cuanto toca la chapa; en modo manual, hay que pulsar el botón. El modo manual suele ser más cómodo para colocar con precisión los espárragos a lo largo de una línea de tracción.
Una vez recuperada la forma, se cortan los espárragos a ras con un alicate de corte y se enrasa el resto con una lima o un abrasivo reservados al aluminio, sin rebajar la chapa. El punto de soldadura es pequeño y suele bastar con un acabado ligero antes del aparejo. En una deformación larga, se puede soldar una fila de espárragos y unirlos con una barra de tracción para repartir el esfuerzo: la chapa sube de forma más homogénea que tirando punto a punto y se reduce el riesgo de marcar la superficie entre dos espárragos.
Calentar con prudencia
Un poco de calor ayuda a que el aluminio se deje trabajar y reduce el riesgo de grietas. Pero, como no cambia de color, se calienta a ciegas. Los chapistas que trabajan el aluminio usan una tiza termoindicadora o un termómetro de infrarrojos y, en general, se quedan muy por debajo de 200 °C, salvo indicación contraria del fabricante. Los métodos de reparación de los fabricantes suelen dar límites precisos, y algunas aleaciones o piezas no deben calentarse en absoluto.
La pistola de aire caliente es la herramienta más habitual para este calentamiento moderado. Un detalle: mantenga la boquilla en movimiento y controle con regularidad, porque la pintura original soporta mal los sobrecalentamientos localizados.
Herramientas separadas y una zona limpia
Es la regla que más se olvida. Una partícula de acero incrustada en el aluminio, dejada por un martillo, un tas, una lima o un disco que se ha usado con acero, provoca corrosión galvánica. No aparece enseguida: sale unos meses después, en forma de ampollas bajo la pintura. Por eso las herramientas para aluminio deben reservarse al aluminio e, idealmente, guardarse aparte.
El polvo de aluminio también supone un riesgo específico. Es inflamable y, mezclado con polvo de acero, puede volverse peligroso. No se aspira con cualquier aspirador ni en el mismo depósito que el polvo de acero, y se evitan las chispas de amolado de acero en las proximidades. Muchos talleres reservan un puesto o una zona al aluminio.
Por último, no todo se repara. Un desgarro, una grieta aparecida durante la tracción o una deformación en una pieza estructural de aleación suelen implicar la sustitución según el método del fabricante. Mejor saberlo antes de empezar que darse cuenta después de una hora tirando.
- Martillos, tases, limas y abrasivos reservados al aluminio
- Aspiración separada del polvo de acero
- Control de la temperatura en cada calentamiento
- Método del fabricante consultado antes de reparar
En Humming Equipment
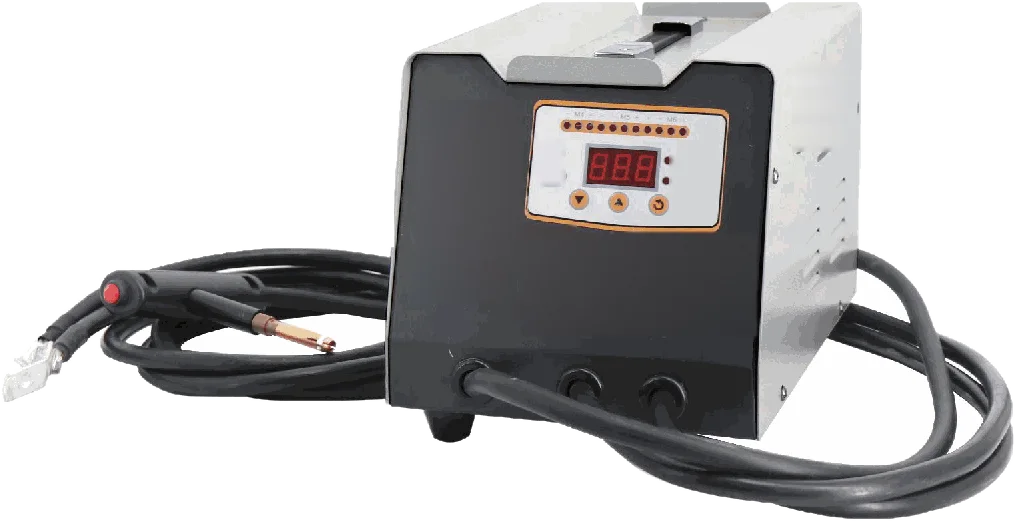
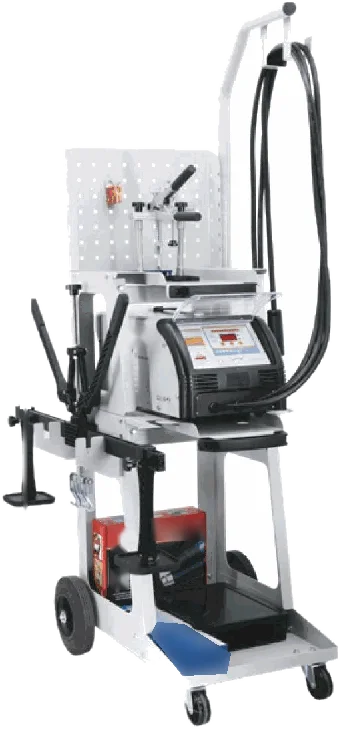
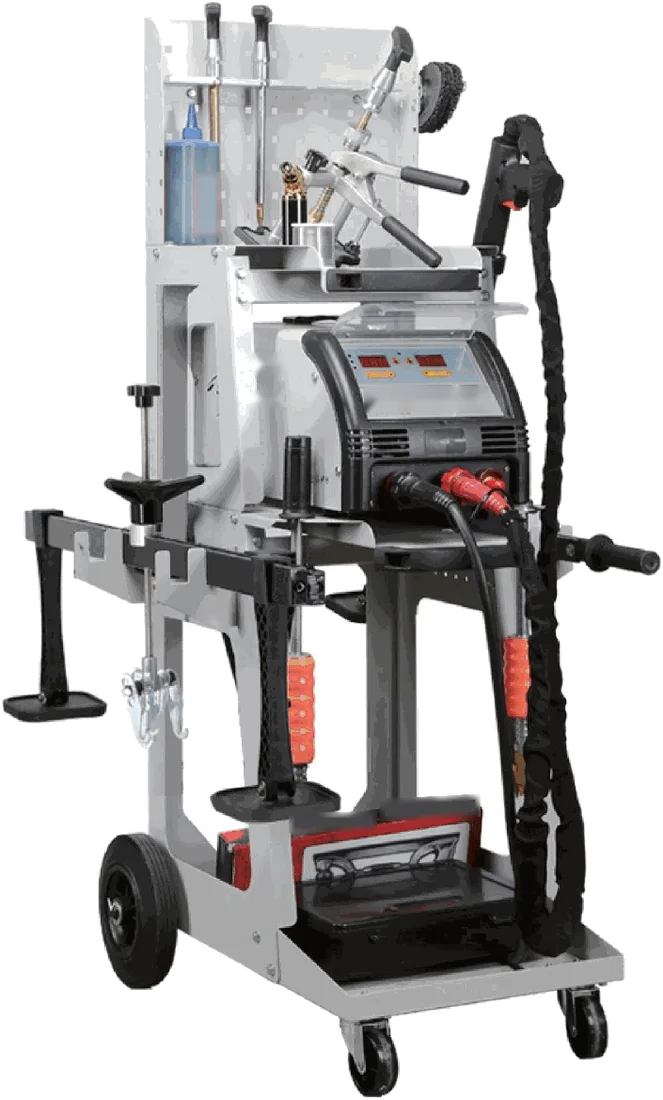
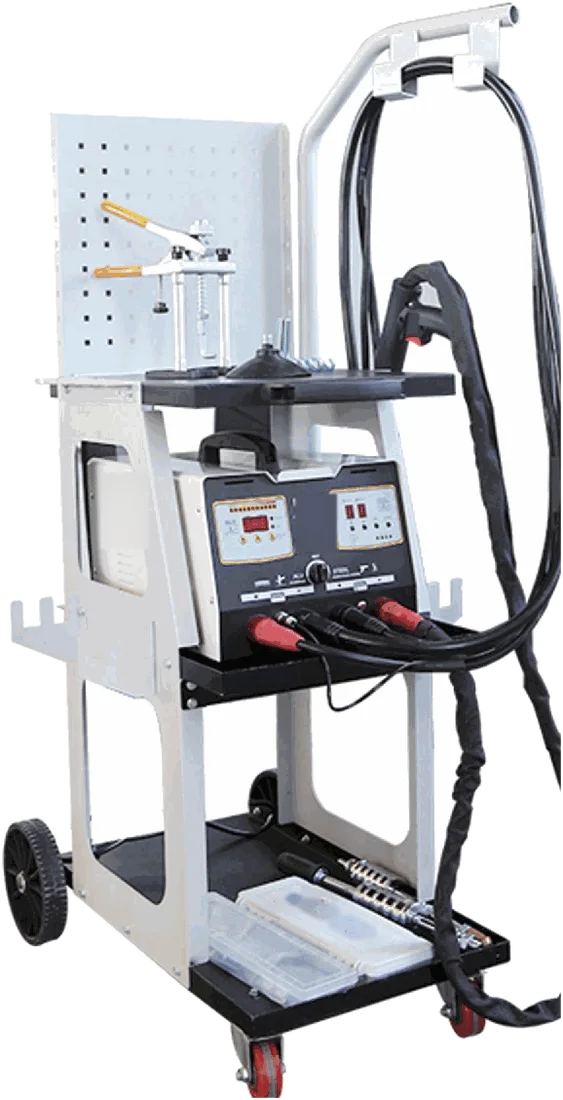
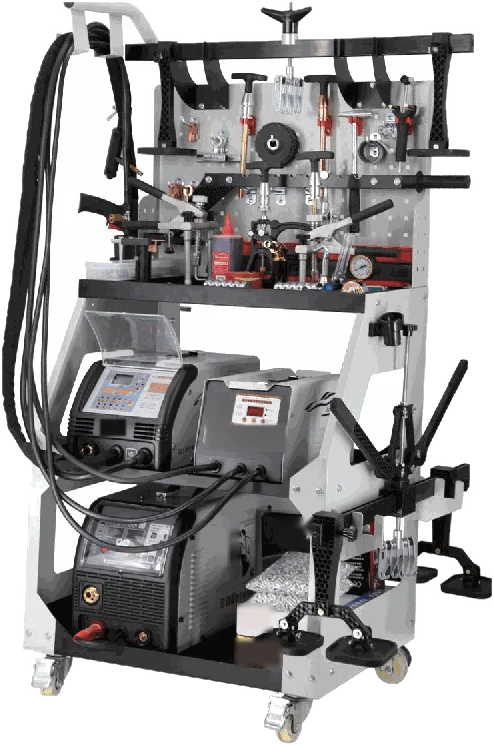
El equipo portátil HE-D117 (120 000 µF, espárragos de M4 a M6, soldadura en 3 ms, tensión de 60 a 90 V) y la estación HE-D119 sobre carro (140 000 µF, 10 000 A de cortocircuito) están dedicados al aluminio y se entregan con 300 espárragos, anillas, puente de tracción y discos de limpieza. Si trabaja con los dos materiales, las estaciones 2 en 1 HE-D113 y HE-D114 combinan una pistola para acero y otra para aluminio, y el centro HE-D120 añade un módulo MIG. Hable con su distribuidor Humming para elegir según su volumen de trabajo.
Los valores indicados aquí son referencias de taller. La ficha técnica del producto es siempre la que manda.