لحام MIG واللحام النقطي في السمكرة: الصاج الرقيق
استبدال عتبة سفلية أو رفرف خلفي أو لوح جانبي خلفي يعني حتمًا اللحام. وعلى صاج سماكته 0.7 أو 0.8 mm، يكون هامش الخطأ ضيقًا: حرارة زائدة فتثقب الصاج وتشوهه؛ حرارة ناقصة فلا يثبت خط اللحام. إليك الإعدادات والحركات التي تصنع الفرق.
ملقط اللحام النقطي أم MIG: لكل منهما مكانه
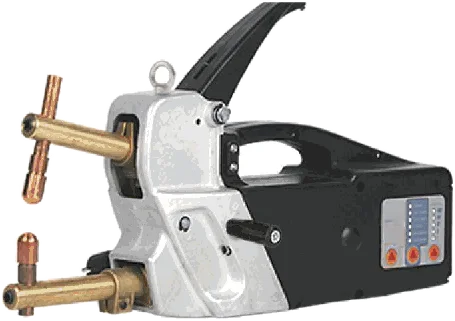
تخرج الهياكل من المصنع مجمّعة في معظمها بنقاط اللحام بالمقاومة. وعند استبدال قطعة، يكون المنطق هو إعادة إنتاج هذه الوصلات بملقط اللحام النقطي، بأقرب ما يمكن إلى الأصل. وتحدد طريقة الإصلاح الخاصة بالصانع عادةً أين يُلحم نقطيًا، وأين يُلحم بـ MIG بنقاط سدّ الثقوب، وأحيانًا أين يُلصق أو يُبرشم.
يبقى MIG لا غنى عنه حيث لا يصل الملقط، ولنقاط سد الثقوب عبر صاج مثقوب، وللوصلات التناكبية، ولجميع الإصلاحات التي لا تعيد إنتاج وصلة أصلية. وورشة السمكرة المجهزة جيدًا تملك الاثنين.
ضبط جهاز MIG للصاج الرقيق
في السمكرة، يُعمل غالبًا بسلك فولاذي قطره 0.6 أو 0.8 mm وغاز حماية من خليط الأرغون وCO2. ويُضبط تدفق الغاز عمومًا في حدود 8 إلى 12 لترًا في الدقيقة؛ والأكثر ليس أفضل، فالتدفق القوي جدًا يُحدث اضطرابات تسحب الهواء. وتحدد نشرة السلك ودليل الجهاز المجالات الموصى بها.
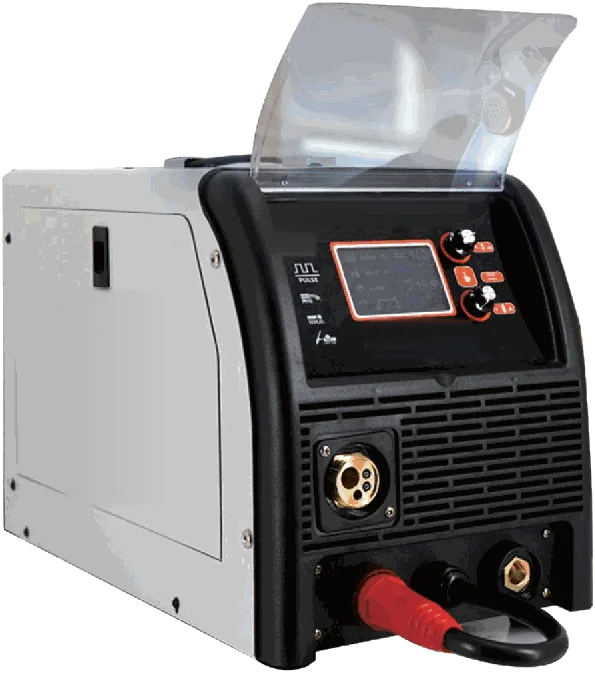
في الجهاز السينرجي، تختار قطر السلك والمادة والسماكة، فتقترح الآلة توليفة متناسقة من الجهد وسرعة السلك. ثم تُحسَّن الإعدادات بالأذن: القوس المستقر يُصدر طقطقة منتظمة، كصوت القلي. والفرقعة والرذاذ يدلان غالبًا على سرعة سلك عالية جدًا أو جهد منخفض جدًا. والوضع النبضي، إذا توفر في الجهاز، يساعد كثيرًا على الصاج الرقيق جدًا لأنه يحدّ من الحرارة المدخلة.
ولوضعي 2T و4T منطقهما أيضًا. في 2T، يلحم الجهاز ما دام الزناد مضغوطًا: وهو وضع النقاط والصاج الرقيق. أما 4T، الذي يحافظ على القوس دون إبقاء الزناد مضغوطًا، فيُستعمل لخطوط اللحام الطويلة على القطع الأسمك.
تقنية النقاط المتتالية
على صاج الهيكل، لا يُسحب خط لحام طويل متصل. بل تُوضع نقاط متباعدة، تُربط تدريجيًا بالتناوب بين المناطق: نقطة على اليسار، وواحدة على اليمين، وواحدة في الوسط، وهكذا. فيأخذ كل نقطة وقتها لتبرد قبل وضع النقطة المجاورة. وهذا أفضل دفاع ضد التشوهات وتموّج اللوح.
لا يُبرَّد الفولاذ أبدًا بالماء ولا بنفخ الهواء البارد: فالصدمة الحرارية تجعل اللحام هشًا. يُترك ليبرد طبيعيًا، مع نقل العمل إلى مكان آخر. وفي الوصلة التناكبية، يشكّل خلوص منتظم يعادل تقريبًا سماكة الصاج، مع ملاقط تثبيت موضوعة جيدًا، نصف العمل. أما نقطة سد الثقب، فيُثقب الصاج العلوي، ويُبدأ من القاع ثم يُصعد بشكل حلزوني.
التحضير مهم بقدر الضبط. يُلحم على معدن نظيف: يجب إزالة الطلاء ومانع التسرب والزنك عند موضع اللحام، وإلا أصبح القوس غير مستقر وامتلأ خط اللحام بالمسامية. والفوهة النظيفة، وأنبوب التلامس المناسب لقطر السلك، والغلاف الذي لا يعيق تغذية السلك، تجنّبك كثيرًا من اللحامات غير المنتظمة. وبعد اللحام، يُجلخ السطح مستويًا دون تسخين الصاج، ثم تُعاد الحماية: برايمر، ومانع تسرب، وشمع التجاويف حيث كان موجودًا في الأصل.
- سلك 0.6 أو 0.8 mm، خليط أرغون وCO2
- نقاط متباعدة، توضع بالتناوب
- تبريد طبيعي، وليس بالماء أبدًا
- تجارب على قطع متبقية قبل لحام القطعة
الاستعمال الصحيح لملقط اللحام النقطي
تعتمد جودة نقطة اللحام بالمقاومة على ثلاثة عوامل: التيار، والزمن، وضغط الإطباق. ملاقط اللحام ذات المعالج الدقيق تضبط التيار والزمن حسب السماكة المختارة، لكنها لا تعوّض عن صاج سيئ التحضير. يجب أن تكون الأوجه المتلامسة عارية أو مغطاة ببرايمر قابل للحام وموصل، والأقطاب نظيفة ومحاذية جيدًا، والألواح مضغوطة على بعضها.
احترم عدد النقاط الأصلية وتباعدها، مع إزاحتها قليلًا عن النقاط القديمة. وقم دائمًا بتجربة على قطعتين متبقيتين بالسماكة نفسها، ثم باختبار نزع بالإزميل: النقطة الجيدة تقتلع زرًا صغيرًا من المعدن من أحد اللوحين بدل أن تنفصل. وكثيرًا ما تتطلب أنواع الفولاذ عالي حد المرونة وضعًا نبضيًا وضغطًا أقوى؛ وطريقة الصانع تحدد ما هو مسموح.
حماية السيارة أثناء اللحام
يولّد اللحام تيارات ومجالات قد تشوّش إلكترونيات السيارة. ويطلب معظم الصانعين فصل البطارية، وأحيانًا فصل بعض وحدات التحكم، ووضع أرضي الجهاز أقرب ما يمكن إلى منطقة اللحام. اتبع الإجراء المحدد للسيارة. واحمِ أيضًا الزجاج والمقاعد والطلاء المجاور من الرذاذ بأغطية مقاومة للحريق، وتحقق من عدم وجود حزمة أسلاك أو إسفنج أو خزان خلف منطقة اللحام.
اللحام لدى Humming Equipment
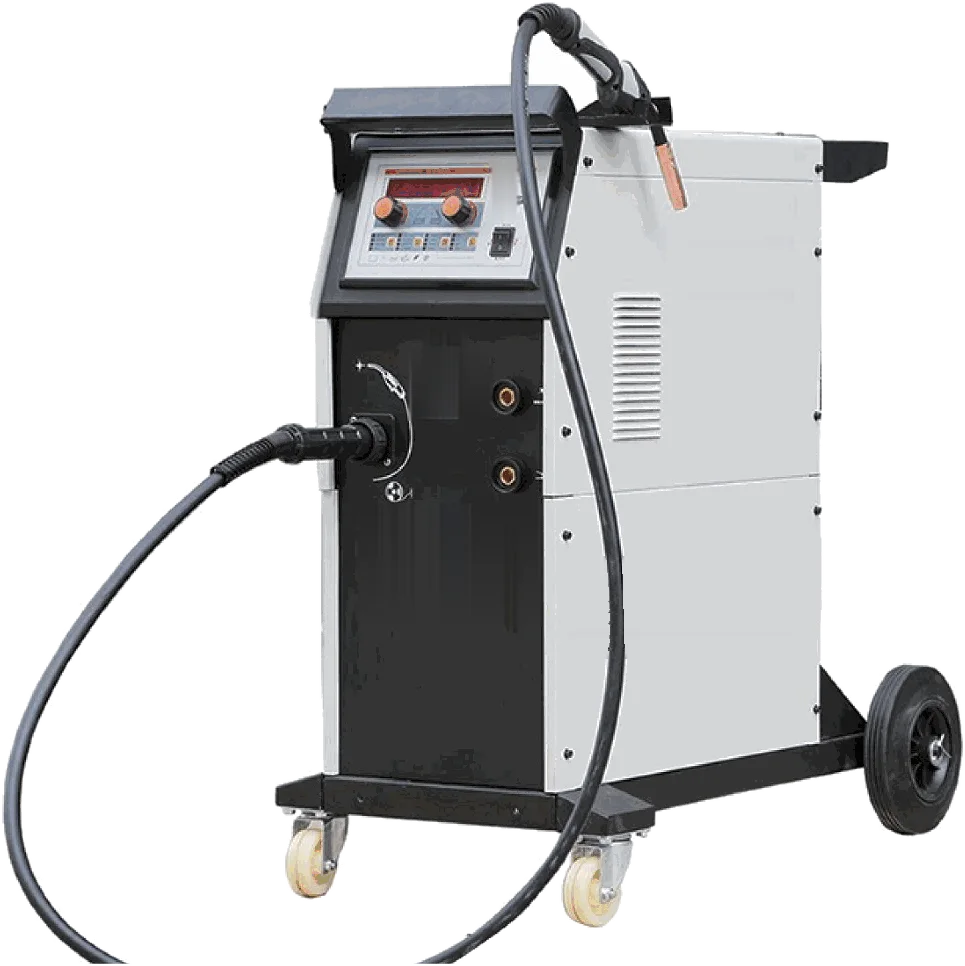
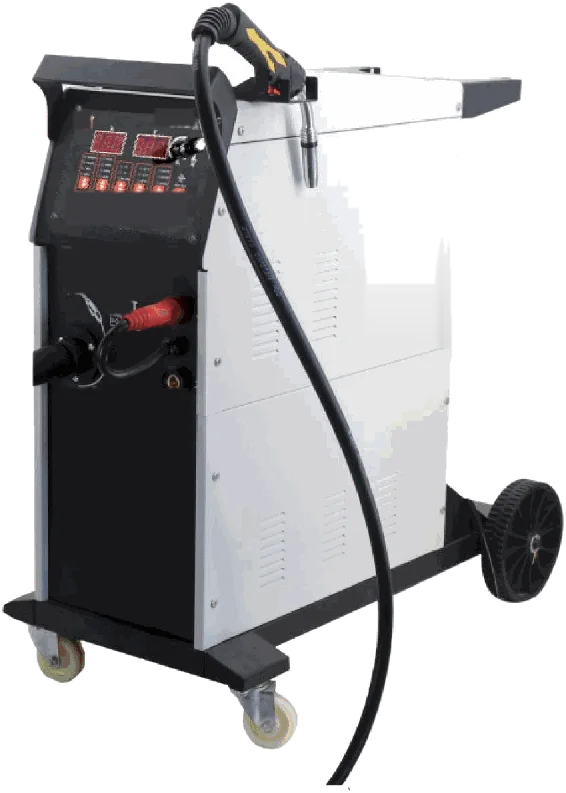
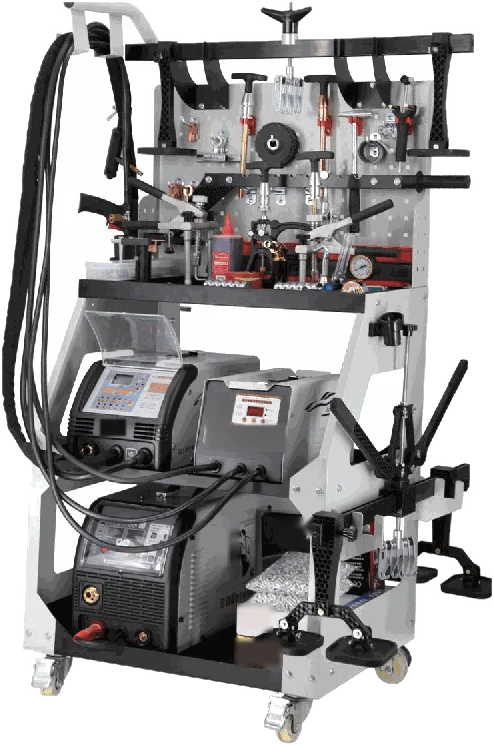
ملقط اللحام النقطي HE-S201 (7 000 إلى 9 000 A، إعدادات من 0.6 + 0.6 إلى 2 + 2 mm، نقطة مفردة أو نبضية، ضغط إطباق من 40 إلى 120 kg) يعيد إنتاج الوصلات الأصلية. وفي MIG، صُممت الأجهزة السينرجية HE-S204 لسمكرة الفولاذ، ويقبل HE-S203 على عربة بكرات 15 kg، ويضيف HE-S202 متعدد العمليات وضعًا نبضيًا للصاج الرقيق حتى 0.7 mm ولحام الألمنيوم. يمكن لموزّع Humming لديك أن ينصحك حسب نوع الإصلاحات التي تقوم بها.
القيم المذكورة هنا مرجعية من واقع الورشة. النشرة الفنية للمنتج هي المرجع المعتمد دائمًا.