MIG-Schweißen und Punktschweißzange an der Karosserie: dünne Bleche
Wer einen Schweller, eine hintere Seitenwand oder ein Seitenteil ersetzt, kommt ums Schweißen nicht herum. Bei 0,7 oder 0,8 mm Blech ist der Spielraum klein: zu heiß, und man brennt durch und verzieht das Blech; zu kalt, und die Naht hält nicht. Hier die Einstellungen und Handgriffe, die den Unterschied machen.
Punktschweißzange oder MIG: jedes an seinem Platz
Karosserien werden im Werk zum allergrößten Teil durch Widerstandspunktschweißen gefügt. Ersetzt man ein Teil, liegt es nahe, diese Verbindungen mit einer Punktschweißzange so nah wie möglich am Original nachzubilden. Der Reparaturleitfaden des Herstellers gibt in der Regel an, wo punktgeschweißt, wo per MIG-Lochpunkt geschweißt und manchmal wo geklebt oder genietet wird.
MIG bleibt unverzichtbar, wo die Zange nicht hinkommt, für Lochschweißungen durch ein gebohrtes Blech, für Stumpfstöße und für alle Reparaturen, die keine Originalverbindung nachbilden. Eine gut ausgestattete Karosseriewerkstatt hat beides.
Ein MIG-Gerät für Dünnblech einstellen
In der Karosserie arbeitet man meist mit Stahldraht von 0,6 oder 0,8 mm und einem Schutzgas aus Argon-CO2-Gemisch. Der Gasdurchfluss liegt meist bei etwa 8 bis 12 Litern pro Minute; mehr ist nicht besser, denn ein zu hoher Durchfluss erzeugt Verwirbelungen, die Luft ansaugen. Das Datenblatt des Drahts und die Anleitung des Geräts nennen die empfohlenen Bereiche.
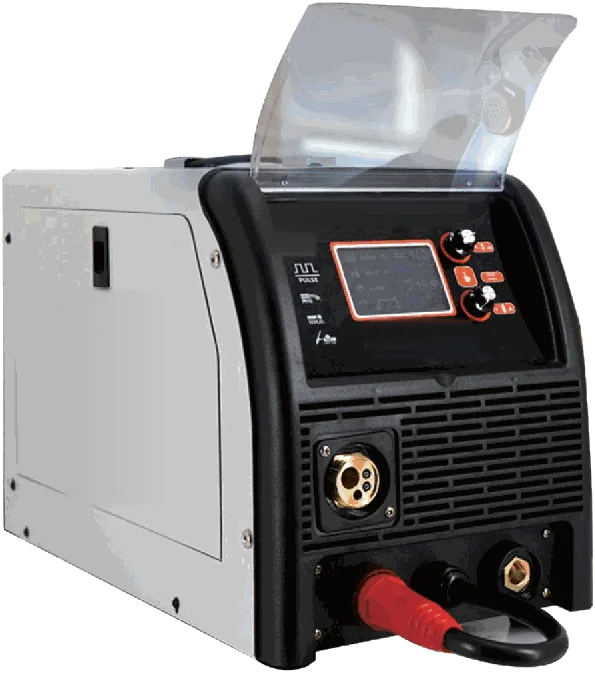
Bei einem Synergiegerät wählt man Drahtdurchmesser, Werkstoff und Blechstärke, und die Maschine schlägt eine stimmige Kombination aus Spannung und Drahtvorschub vor. Danach stellt man nach Gehör fein ein: Ein stabiler Lichtbogen macht ein gleichmäßiges Brutzeln, wie Fett in der Pfanne. Knallen und Spritzer deuten oft auf zu hohen Drahtvorschub oder zu niedrige Spannung hin. Der Pulsmodus, sofern vorhanden, hilft bei sehr dünnen Blechen enorm, weil er den Wärmeeintrag begrenzt.
Auch 2-Takt und 4-Takt haben ihre Logik. Im 2-Takt schweißt das Gerät, solange der Brennertaster gedrückt ist: der Modus für Heftpunkte und Dünnblech. Der 4-Takt, der den Lichtbogen hält, ohne dass man den Taster gedrückt halten muss, dient für lange Nähte an dickeren Teilen.
Die Technik der Heftpunkte
An Karosserieblech zieht man keine lange durchgehende Naht. Man setzt Heftpunkte mit Abstand und verbindet sie nach und nach, wobei man die Bereiche abwechselt: ein Punkt links, einer rechts, einer in der Mitte und so weiter. Jeder Punkt hat Zeit abzukühlen, bevor der nächste gesetzt wird. Das ist der beste Schutz gegen Verzug und Ausbeulen des Blechs.
Stahl kühlt man nie mit Wasser oder kalter Druckluft ab: Der Temperaturschock macht die Schweißung spröde. Man lässt ihn natürlich abkühlen und arbeitet derweil an anderer Stelle weiter. Bei einem Stumpfstoß erledigen ein gleichmäßiger Spalt von etwa Blechstärke und gut platzierte Spannzangen die halbe Arbeit. Für einen Lochpunkt bohrt man das obere Blech, beginnt am Grund und arbeitet sich spiralförmig nach oben.
Die Vorbereitung zählt genauso viel wie die Einstellung. Man schweißt auf sauberem Metall: Lack, Nahtabdichtung und Zink müssen an der Schweißstelle entfernt werden, sonst wird der Lichtbogen instabil und die Naht porös. Eine saubere Gasdüse, ein zum Drahtdurchmesser passendes Kontaktrohr und eine Drahtführungsseele, die den Vorschub nicht bremst, ersparen viele unregelmäßige Nähte. Nach dem Schweißen schleift man plan, ohne das Blech zu erhitzen, und stellt den Schutz wieder her: Füller, Nahtabdichtung und Hohlraumkonservierung dort, wo das Original sie hatte.
- Draht 0,6 oder 0,8 mm, Argon-CO2-Gemisch
- Heftpunkte mit Abstand, abwechselnd gesetzt
- Natürlich abkühlen lassen, nie mit Wasser
- Probeschweißungen an Reststücken vor dem Bauteil
Eine Punktschweißzange richtig einsetzen
Die Qualität eines Widerstandspunkts hängt von drei Parametern ab: Strom, Zeit und Anpressdruck. Mikroprozessorgesteuerte Zangen stellen Strom und Zeit nach der gewählten Blechstärke ein, gleichen aber schlecht vorbereitete Bleche nicht aus. Die Kontaktflächen müssen blank oder mit einer leitfähigen, schweißbaren Grundierung versehen sein, die Elektroden sauber und gut fluchtend, und die Bleche fest aneinander gespannt.
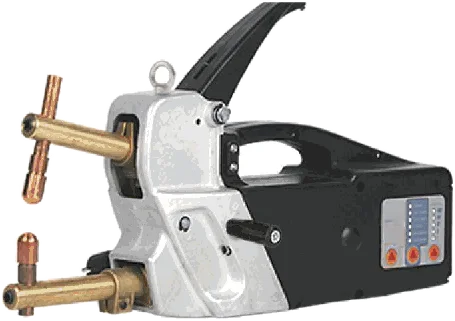
Halten Sie Anzahl und Abstand der Originalpunkte ein und setzen Sie die neuen leicht versetzt zu den alten. Machen Sie immer eine Probe an zwei Reststücken gleicher Stärke und dann einen Meißeltest: Ein guter Punkt reißt einen kleinen Metallknopf aus einem der Bleche, statt sich zu lösen. Höherfeste Stähle verlangen oft einen Pulsmodus und höheren Anpressdruck; der Reparaturleitfaden des Herstellers gibt an, was zulässig ist.
Das Fahrzeug beim Schweißen schützen
Beim Schweißen entstehen Ströme und Felder, die die Fahrzeugelektronik stören können. Die meisten Hersteller verlangen, die Batterie abzuklemmen, teils bestimmte Steuergeräte zu trennen und die Masse des Geräts so nah wie möglich an der Schweißstelle anzusetzen. Halten Sie sich an das für das Fahrzeug vorgesehene Verfahren. Schützen Sie außerdem Scheiben, Sitze und angrenzenden Lack mit Schweißschutzdecken vor Spritzern und prüfen Sie, dass sich hinter der Schweißstelle kein Kabelbaum, Schaumstoff oder Tank befindet.
Schweißen bei Humming Equipment
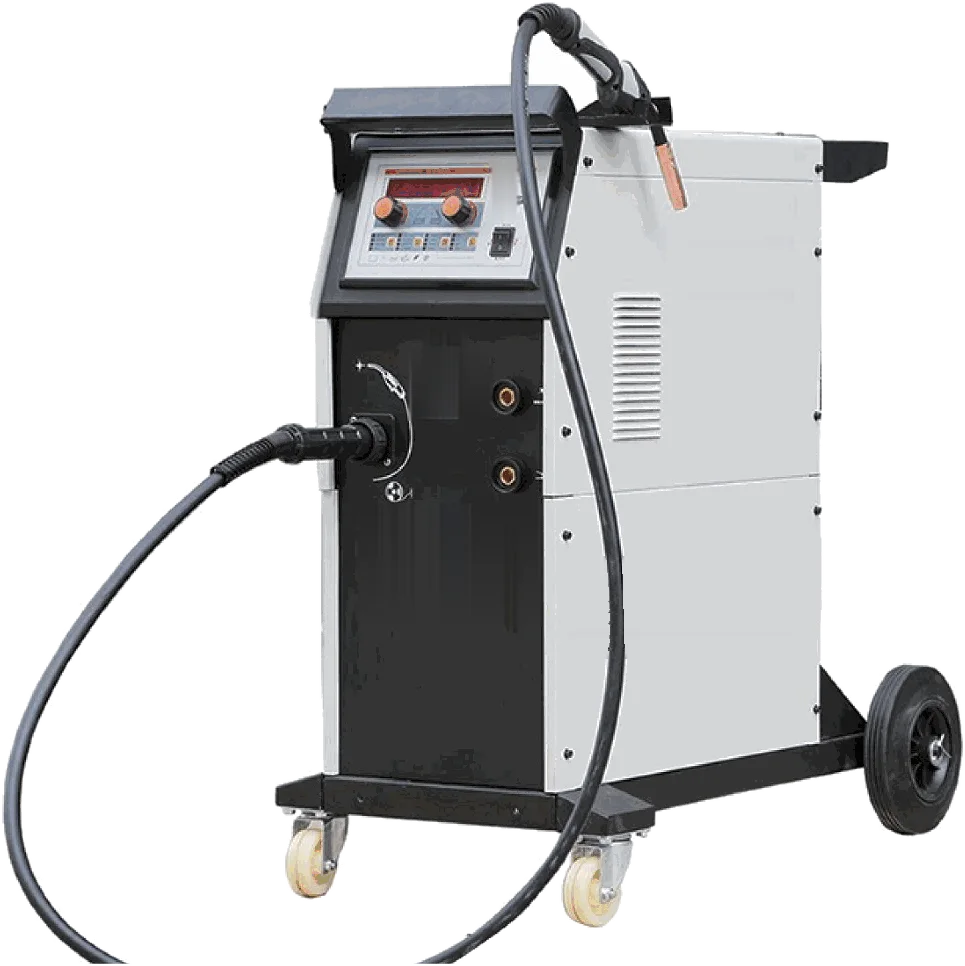
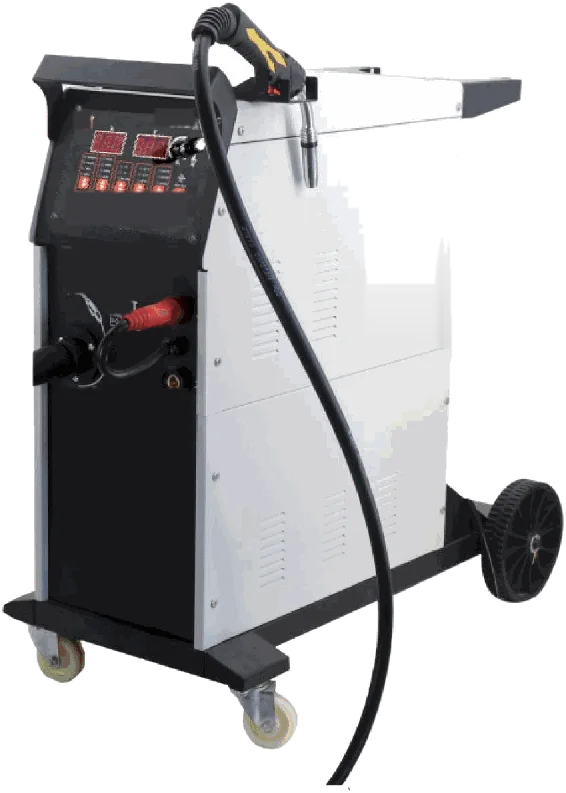
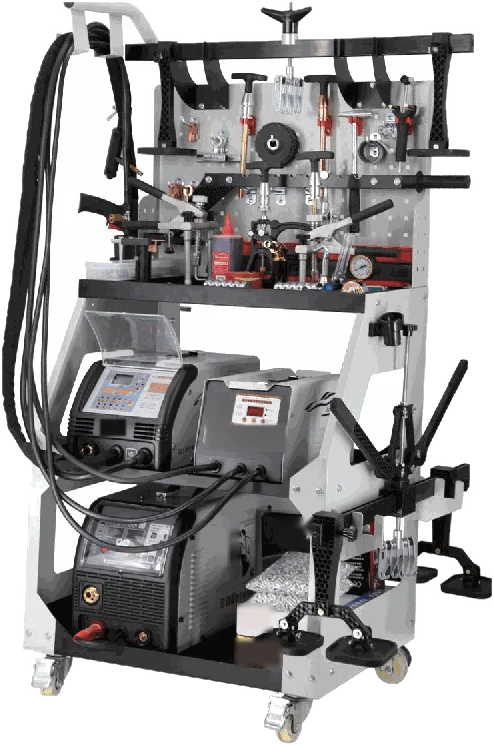
Die Punktschweißzange HE-S201 (7.000 bis 9.000 A, Einstellbereich 0,6 + 0,6 bis 2 + 2 mm, Einzel- oder Pulspunkt, Anpressdruck 40 bis 120 kg) bildet die Originalverbindungen nach. Für MIG sind die Synergiegeräte HE-S204 auf Stahlkarosserien ausgelegt, das HE-S203 auf Fahrwagen nimmt 15-kg-Drahtspulen auf, und das Multiprozessgerät HE-S202 bietet zusätzlich einen Pulsmodus für Dünnbleche bis hinunter zu 0,7 mm sowie Aluminiumschweißen. Ihr Humming-Händler berät Sie je nach Art Ihrer Reparaturen.
Die hier genannten Werte sind Richtwerte aus der Werkstattpraxis. Maßgeblich ist immer das technische Merkblatt des Produkts.