Soldadura MIG y por puntos en carrocería: chapa fina
Sustituir una talonera, una aleta trasera o un lateral trasero obliga a soldar. En una chapa de 0,7 u 0,8 mm, el margen de error es pequeño: demasiado caliente, se perfora y se deforma; demasiado frío, el cordón no aguanta. Estos son los ajustes y los gestos que marcan la diferencia.
Pinza de puntos o MIG: cada una en su sitio
Las carrocerías salen de fábrica ensambladas en su gran mayoría con puntos de resistencia. Cuando se sustituye una pieza, lo lógico es reproducir esas uniones con una pinza de soldadura por puntos de resistencia, lo más parecido posible al original. El método de reparación del fabricante suele precisar dónde soldar por puntos, dónde soldar con MIG en tapón y, a veces, dónde pegar o remachar.
El MIG sigue siendo imprescindible donde la pinza no llega, para los puntos de tapón a través de una chapa taladrada, para las uniones a tope y para todas las reparaciones que no reproducen una unión original. Un taller de carrocería bien equipado tiene las dos.
Ajustar un equipo MIG para chapa fina
En carrocería se trabaja casi siempre con hilo de acero de 0,6 u 0,8 mm y un gas de protección de mezcla de argón y CO2. El caudal de gas suele ajustarse en torno a 8 a 12 litros por minuto; más no es mejor, porque un caudal excesivo crea turbulencias que aspiran aire. La ficha del hilo y el manual del equipo dan los rangos recomendados.
En un equipo sinérgico se elige el diámetro de hilo, el material y el espesor, y la máquina propone una combinación coherente de tensión y velocidad de hilo. Después se afina de oído: un arco estable hace un chisporroteo regular, como una fritura. Los chasquidos y las proyecciones suelen indicar una velocidad de hilo excesiva o una tensión demasiado baja. El modo pulsado, cuando el equipo lo tiene, ayuda mucho en chapas muy finas porque limita el aporte de calor.
Los modos 2T y 4T también tienen su lógica. En 2T, el equipo suelda mientras se mantiene apretado el gatillo: es el modo para los puntos y la chapa fina. El 4T, que mantiene el arco sin tener que sujetar el gatillo, sirve para cordones largos en piezas más gruesas.
La técnica de puntos sucesivos
En una chapa de carrocería no se tira un cordón largo y continuo. Se dan puntos separados que se van uniendo poco a poco, alternando las zonas: un punto a la izquierda, otro a la derecha, otro en el centro, y así sucesivamente. Cada punto tiene tiempo de enfriarse antes de dar el siguiente. Es la mejor defensa contra las deformaciones y el alabeo del panel.
Nunca se enfría el acero con agua ni con aire frío de la pistola de soplado: el choque térmico vuelve frágil la soldadura. Se deja enfriar de forma natural, trabajando mientras en otra zona. Para una unión a tope, una separación regular de aproximadamente el espesor de la chapa y unas pinzas de sujeción bien colocadas hacen la mitad del trabajo. Para un punto de tapón, se taladra la chapa superior, se empieza por el fondo y se sube en espiral.
La preparación cuenta tanto como el ajuste. Se suelda sobre metal limpio: la pintura, la masilla selladora y el zinc deben retirarse en la zona de soldadura; si no, el arco se vuelve inestable y el cordón se llena de poros. Una tobera limpia, un tubo de contacto adecuado al diámetro del hilo y una sirga que no frene el avance del hilo evitan muchas soldaduras irregulares. Después de soldar, se amola a ras sin calentar la chapa y se reconstruye la protección: aparejo, masilla selladora y cera de cavidades allí donde las llevaba el original.
- Hilo de 0,6 u 0,8 mm, mezcla de argón y CO2
- Puntos separados, dados de forma alterna
- Enfriamiento natural, nunca con agua
- Pruebas en retales antes de soldar la pieza
Cómo usar bien una pinza de soldadura por puntos
La calidad de un punto de resistencia depende de tres parámetros: la corriente, el tiempo y la presión de apriete. Las pinzas con microprocesador ajustan la corriente y el tiempo según el espesor elegido, pero no compensan unas chapas mal preparadas. Las caras en contacto deben estar desnudas o cubiertas con una imprimación soldable conductora, los electrodos limpios y bien alineados, y las chapas bien apretadas una contra otra.
Respete el número y la separación de los puntos originales, desplazándolos ligeramente respecto a los antiguos. Haga siempre una prueba con dos retales del mismo espesor y después una prueba de arranque con cincel: un buen punto arranca un pequeño botón de metal de una de las chapas en lugar de despegarse. Los aceros de alto límite elástico suelen requerir un modo pulsado y una presión mayor; el método del fabricante precisa lo que está admitido.
Proteger el vehículo durante la soldadura
La soldadura genera corrientes y campos que pueden alterar la electrónica del vehículo. La mayoría de los fabricantes piden desconectar la batería, a veces desconectar determinadas centralitas, y colocar la masa del equipo lo más cerca posible de la zona soldada. Siga el procedimiento previsto para el vehículo. Proteja también las lunas, los asientos y la pintura cercana de las proyecciones con mantas ignífugas, y compruebe que detrás de la zona de soldadura no hay ningún mazo de cables, espuma o depósito.
La soldadura en Humming Equipment
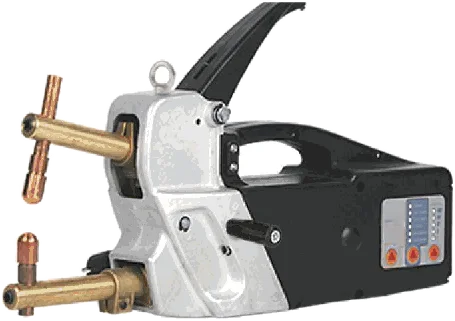
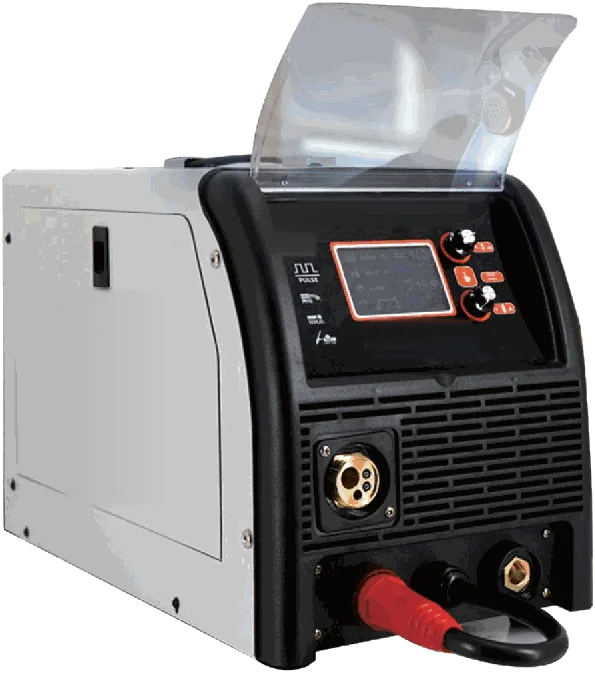
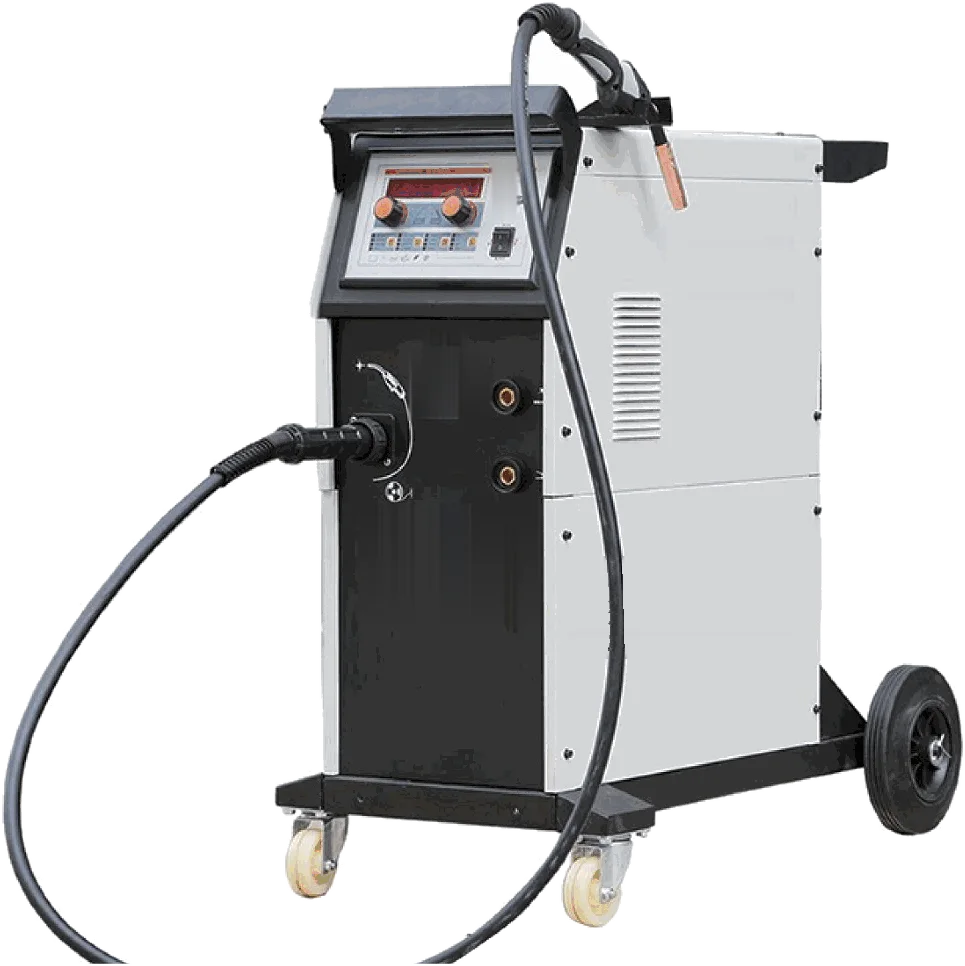
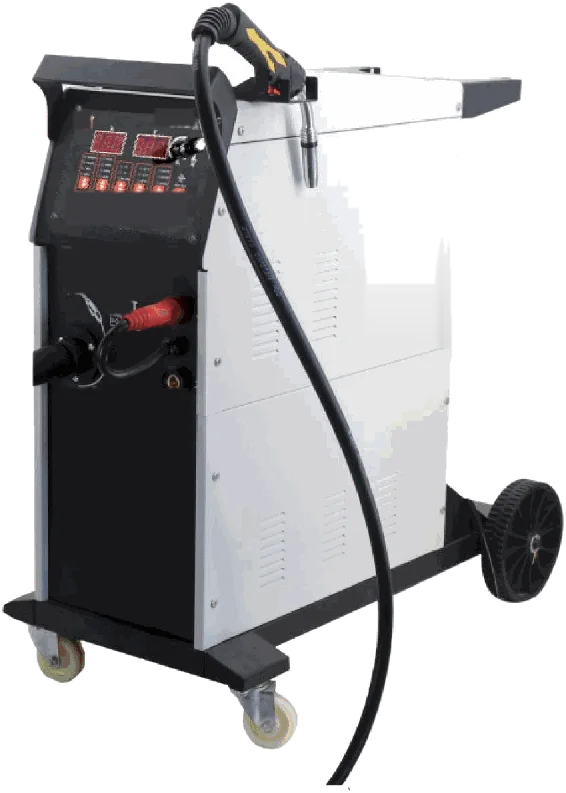
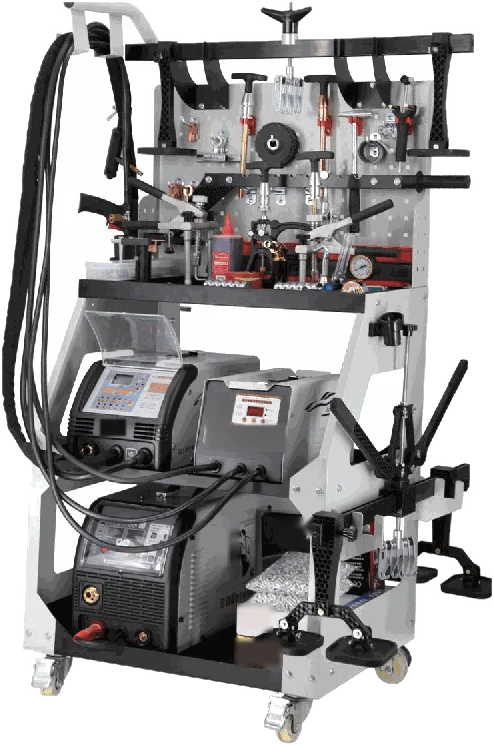
La pinza de soldadura por puntos HE-S201 (de 7 000 a 9 000 A, ajustes de 0,6 + 0,6 a 2 + 2 mm, punto único o pulsado, apriete de 40 a 120 kg) reproduce las uniones originales. Para MIG, los equipos sinérgicos HE-S204 están pensados para la carrocería de acero, el HE-S203 sobre carro admite bobinas de 15 kg y el HE-S202 multiproceso añade un modo pulsado para chapas finas de hasta 0,7 mm y la soldadura de aluminio. Su distribuidor Humming puede asesorarle según el tipo de reparaciones que haga.
Los valores indicados aquí son referencias de taller. La ficha técnica del producto es siempre la que manda.