2K-UHS-Klarlack: Schichtdicke, Spritzgänge, Ablüften und Trocknung
Ein sauber aufgetragener UHS-Klarlack heißt: Das Teil kommt glatt und glänzend aus der Kabine und landet nie wieder in der Werkstatt. Schlecht aufgetragen, läuft er, kocht oder bleibt drei Tage weich. So gehen wir im Alltag vor, damit es auf Anhieb passt.
UHS, HS, MS: Was der sehr hohe Festkörperanteil ändert
UHS steht für Ultra High Solid. Konkret steckt mehr Harz und weniger Lösemittel in der Dose als bei einem MS- oder HS-Klarlack älterer Generation. Der Film, den Sie auftragen, ist also bei jedem Spritzgang dicker, er füllt besser und verläuft leichter. Genau das erlaubt es den Herstellern auch, die VOC-Grenzwerte einzuhalten, ohne bei der Optik Abstriche zu machen.
Die Kehrseite: Ein UHS verzeiht zu viel Material weniger. Bei einem alten MS konnte man den zweiten Gang ohne große Sorge satt auftragen. Bei einem UHS führt dieselbe schwere Hand zu einem Läufer an der Motorhaubenkante oder zu Kochern beim Trocknen, weil das restliche Lösemittel nicht mehr aus einem zu dicken Film entweichen kann. Man muss die Hand also neu dosieren lernen, vor allem beim Umstieg von einem anderen System.
Mischung und Lackierpistole vorbereiten
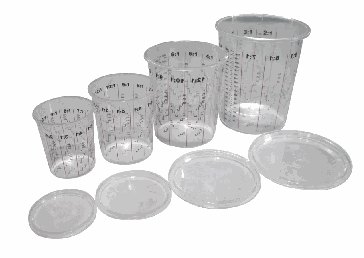
Das Mischungsverhältnis steht im technischen Merkblatt, nicht in den Gewohnheiten der Werkstatt. Viele UHS-Klarlacke werden im Volumen 2:1 gehärtet, andere 3:1, und die Verdünnungsmenge hängt von der Temperatur ab. Man mischt im Messbecher oder auf der Waage, rührt gründlich durch (eine gute Minute mit dem Rührstab, Boden und Ränder mit abstreifen) und siebt den Lack dann beim Einfüllen in den Becher.
Bei der Pistole passt eine 1,3-mm-Düse für die meisten Klarlacke im HVLP-Verfahren. Der Eingangsdruck wird mit dem Manometer an der Pistole bei gezogenem Abzug eingestellt, nach Vorgabe des Pistolenherstellers; bei vielen HVLP-Pistolen liegt man um 2 bar. Machen Sie einen Test auf Abdeckpapier: ein gleichmäßiges ovales Spritzbild, ohne dicke Tropfen in der Mitte und ohne trockene Ränder, das ist die Grundlage. Spuckt die Pistole, gleichen Sie das nicht mit mehr Druck aus, sondern suchen Sie eher nach einem schlecht gesiebten Becher oder einer verschmutzten Düse.
Wie viele Spritzgänge und welche Schichtdicke
Die gängigste Methode bei UHS sind zwei Spritzgänge: ein erster geschlossener, aber nicht zu satter Gang, dann ein voller Gang. Manche Klarlacke werden auch in anderthalb Gängen aufgetragen, also ein leichter Gang, direkt gefolgt von einem vollen Gang, ohne Wartezeit. Auch hier gibt das technische Merkblatt des Produkts die vorgesehene Methode an.
Als Trockenschichtdicke strebt man in der Regel 50 bis 60 µm Klarlack auf einem Basislack an. Unter 40 µm wird das Polieren riskant, und die UV-Beständigkeit leidet. Über 70 oder 80 µm riskiert man Läufer, Kocher und eine deutlich längere Durchtrocknung. Ab und zu eine Messung mit einem magnetinduktiven Schichtdickenmessgerät auf einem Prüfblech ist mehr wert als jeder Eindruck nach Augenmaß.
Halten Sie beim Spritzen über das ganze Teil denselben Abstand, bei HVLP in der Regel 15 bis 20 cm, und eine Überlappung von etwa der Hälfte zwischen zwei Bahnen. Bei einem Komplettfahrzeug beginnt man mit dem Dach, arbeitet sich nach unten und hält eine nasse Kante: So vermeidet man trockene, sandige Stellen auf großen Flächen.
Ablüften: die Zeit, die man immer abkürzen will
Zwischen zwei Spritzgängen muss das Lösemittel teilweise verdunsten. Der richtige Anhaltspunkt ist die Fingerprobe auf dem Abdeckband: Der Klarlack zieht noch leicht Fäden, klebt aber nicht mehr richtig am Handschuh. Bei 20 °C rechnet man für einen UHS oft 5 bis 10 Minuten zwischen den Gängen, weniger bei starker Kabinenlüftung, mehr wenn es kühl ist.
Vor dem Einbrennen lässt man außerdem eine Schlussablüftzeit, oft 5 bis 10 Minuten. Wenn Sie die Temperatur zu früh hochfahren, schließt sich die Oberfläche, während noch Lösemittel darunter eingeschlossen ist. Ergebnis: Mikrobläschen, Krater oder ein Klarlack, der beim Polieren runzelt. Der klassische Fehler am Feierabend, wenn alles noch raus soll.
Trocknung: Kabine, Infrarot oder Raumluft
In der Kabine ist eine Trocknung bei etwa 60 °C Objekttemperatur für rund 30 Minuten nach dem Aufheizen üblich. Achten Sie auf den Unterschied zwischen Kabinenluft und Blech: Bei einem dicken Teil oder einem kalten Fahrzeug, das im Winter vom Parkplatz kommt, braucht das Blech eine Weile, bis es die Solltemperatur erreicht.
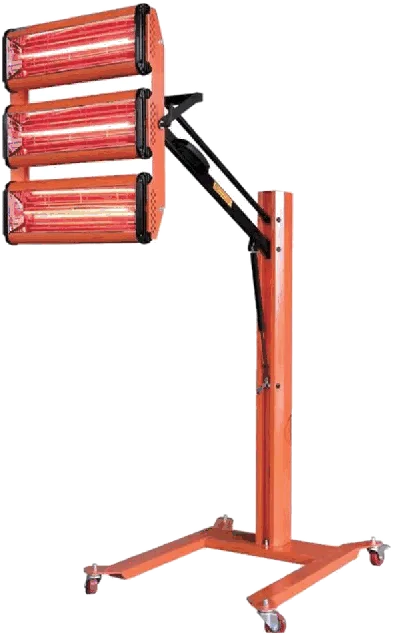
Bei einer Spot-Reparatur spart Kurzwellen-Infrarot viel Zeit, weil es den Film von innen heraus erwärmt. Halten Sie den für den Strahler empfohlenen Abstand und die Leistung ein, starten Sie während des Ablüftens mit reduzierter Leistung und schalten Sie dann auf volle Leistung. Ohne Kabine und Strahler trocknet ein UHS an der Luft, rechnen Sie aber mit einer Nacht bei 20 °C, bevor Sie das Teil anfassen, und länger vor dem Polieren.
Ein letzter, oft vernachlässigter Punkt: die Temperatur des Produkts selbst. Eine Dose, die in einem Raum bei 8 °C gelagert wurde, lässt sich schlecht verarbeiten, selbst in einer beheizten Kabine. Holen Sie Ihre Produkte am Vortag herein.
Die häufigsten Fehler und ihre Ursache
Ein Läufer kommt fast immer von einem zu satten Spritzgang, einem zu kurzen Abstand oder einer zu kurzen Ablüftzeit. Starke Orangenhaut kommt von zu niedrigem Druck, einem für die Temperatur zu dickflüssigen Klarlack oder einem zu großen Abstand. Ein matter Eindruck nach dem Trocknen kann auf einen ungeeigneten Härter, eine falsche Dosierung oder Feuchtigkeit hinweisen. Und Staubeinschlüsse kommen selten vom Klarlack: Staubbindetuch, antistatischer Lackieroverall und saubere Kabinenfilter lösen die meisten Fälle.
- Läufer: zu viel Material oder zu kurz abgelüftet
- Orangenhaut: Druck zu niedrig oder Mischung zu dickflüssig
- Kocher: zu früh eingebrannt oder Film zu dick
- Staubeinschlüsse: Untergrundvorbereitung und Kleidung des Lackierers
Das Humming-System für den Klarlack
Bei Humming ist der UHS-Klarlack 178 (1 L und 5 L) für die Verarbeitung mit dem Härter 301 und der Verdünnung 501 ausgelegt: Halten Sie dieses Trio zusammen und folgen Sie für die Mischungsverhältnisse dem technischen Merkblatt. Für die Verarbeitung ergänzen die HVLP-Fließbecherpistole mit 1,3-mm-Düse (MEL-109), die Messbecher MEL-106, die Lacksiebe MEL-101 und die Staubbindetücher PRE-101 den Arbeitsplatz. Ihr Humming-Händler kann Ihnen alles liefern und die aktuellen technischen Merkblätter zukommen lassen.
Die hier genannten Werte sind Richtwerte aus der Werkstattpraxis. Maßgeblich ist immer das technische Merkblatt des Produkts.