Barniz 2K UHS: espesor, manos, evaporación y secado
Un barniz UHS bien aplicado es una pieza que sale de la cabina tensa, brillante, y que no vuelve nunca al taller. Mal aplicado, descuelga, hierve o se queda blando tres días. Así es como lo hacemos en el día a día para acertar.
UHS, HS, MS: lo que cambia un contenido en sólidos muy alto
UHS significa Ultra High Solid. En la práctica, el bote lleva más resina y menos disolvente que un barniz MS o HS de generación anterior. La película que depositas es, por tanto, más gruesa en cada pasada, rellena mejor y estira con más facilidad. Es también lo que permite a los fabricantes cumplir los límites de COV sin sacrificar el aspecto.
La contrapartida es que un UHS perdona menos el exceso. Con un MS de los de antes, se podía cargar la segunda mano sin preocuparse demasiado. Con un UHS, esa misma mano pesada provoca un descolgado en la arista del capó o un hervido en el secado, porque el disolvente que queda ya no consigue salir de una película demasiado gruesa. Hay que volver a aprender a medir el gesto, sobre todo cuando se viene de otro sistema.
Preparar la mezcla y la pistola
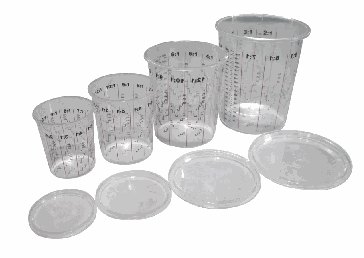
La relación de mezcla se lee en la ficha técnica, no en las costumbres del taller. Muchos barnices UHS se catalizan al 2 a 1 en volumen, otros al 3 a 1, y la cantidad de diluyente depende de la temperatura. Se mezcla en un vaso graduado o con báscula, se remueve de verdad (un buen minuto con la varilla, rascando el fondo y las paredes) y luego se filtra al verterlo en el depósito.
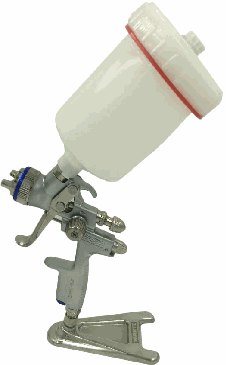
En cuanto a la pistola, una boquilla de 1,3 mm sirve para la mayoría de los barnices en HVLP. La presión de entrada se ajusta con el manómetro en la pistola, con el gatillo apretado, siguiendo las instrucciones del fabricante de la pistola; en muchas HVLP se ronda los 2 bar. Haz una prueba sobre papel de enmascarar: un abanico en elipse regular, sin gotas gordas en el centro ni bordes secos, es lo básico. Si la pistola escupe, no lo compenses subiendo la presión: busca más bien un depósito mal filtrado o una boquilla sucia.
Cuántas manos y qué espesor buscar
El método más habitual con un UHS son dos manos: una primera mano cerrada pero no demasiado cargada, y después una mano llena. Algunos barnices se aplican también en mano y media, es decir, una pasada ligera seguida inmediatamente de una pasada llena, sin esperar. Una vez más, la ficha técnica del producto indica el método previsto.
En espesor seco, se busca en general entre 50 y 60 µm de barniz sobre una base bicapa. Por debajo de 40 µm, el pulido se vuelve arriesgado y la resistencia a los UV se resiente. Por encima de 70 u 80 µm, te expones a descolgados, hervidos y a un secado en profundidad mucho más largo. Un medidor de espesores por inducción sobre una chapa testigo, de vez en cuando, vale más que cualquier impresión a ojo.
En cuanto a la velocidad de pasada, mantén la misma distancia de un extremo a otro de la pieza, en general de 15 a 20 cm en HVLP, y un solape de más o menos la mitad entre pasadas. En un vehículo completo, se empieza por el techo, se va bajando y se mantiene el borde húmedo: es lo que evita las zonas secas y arenosas en los paneles grandes.
La evaporación, el tiempo que siempre queremos recortar
Entre mano y mano hay que dejar que el disolvente se evapore en parte. La referencia buena es la prueba del dedo sobre la cinta de enmascarar: el barniz todavía hace algo de hilo pero ya no se pega claramente al guante. A 20 °C, se suelen contar de 5 a 10 minutos entre manos para un UHS, menos si la cabina ventila mucho y más si hace fresco.
Antes de empezar el horneado también se deja una evaporación final, a menudo de 5 a 10 minutos. Si subes la temperatura demasiado pronto, la superficie se cierra mientras el disolvente sigue atrapado debajo. Resultado: microburbujas, cráteres o un barniz que se arruga al abrillantar. Es el defecto típico de última hora del día, cuando se quiere sacar todo antes de irse.
Secado: cabina, infrarrojos o al aire
En cabina, lo habitual es un horneado a unos 60 °C de temperatura de chapa durante unos 30 minutos, después de la subida de temperatura. Cuidado con la diferencia entre el aire de la cabina y la chapa: en una pieza gruesa o en un vehículo frío que viene del aparcamiento en invierno, la chapa tarda en alcanzar la temperatura de consigna.
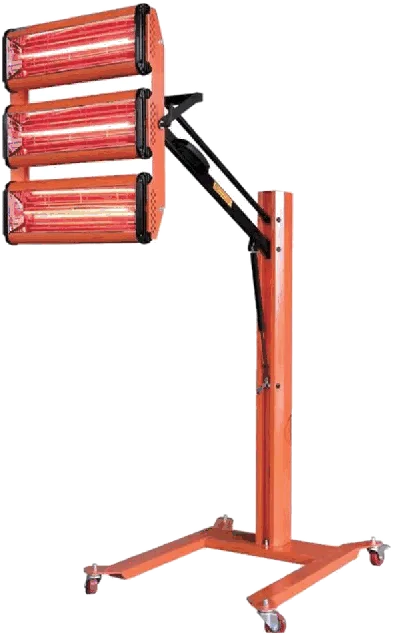
Para una reparación localizada, el infrarrojo de onda corta ahorra mucho tiempo porque calienta la película en profundidad. Respeta la distancia y la potencia recomendadas para la lámpara, empieza a potencia reducida mientras dura la evaporación y luego pasa a plena potencia. Sin cabina ni lámpara, un UHS seca al aire, pero cuenta con una noche a 20 °C antes de manipular la pieza, y más antes de pulir.
Un último punto que a menudo se pasa por alto: la temperatura del propio producto. Una lata guardada en un almacén a 8 °C se aplica mal, incluso en una cabina caliente. Mete los productos en el taller la víspera.
Los defectos más frecuentes y su causa
Un descolgado viene casi siempre de una mano demasiado cargada, de una distancia demasiado corta o de una evaporación demasiado corta. Una piel de naranja marcada viene de una presión demasiado baja, de un barniz demasiado espeso para la temperatura o de una distancia demasiado grande. Un aspecto mate tras el secado puede indicar un endurecedor inadecuado, una dosificación incorrecta o humedad. Y la suciedad, por su parte, rara vez viene del barniz: paño atrapapolvo, mono antiestático y filtros de cabina limpios resuelven la mayoría de los casos.
- Descolgado: exceso de producto o evaporación demasiado corta
- Piel de naranja: presión baja o mezcla demasiado viscosa
- Hervido: horneado iniciado demasiado pronto o película demasiado gruesa
- Suciedad: preparación de la superficie e indumentaria del pintor
El sistema Humming para barnizar
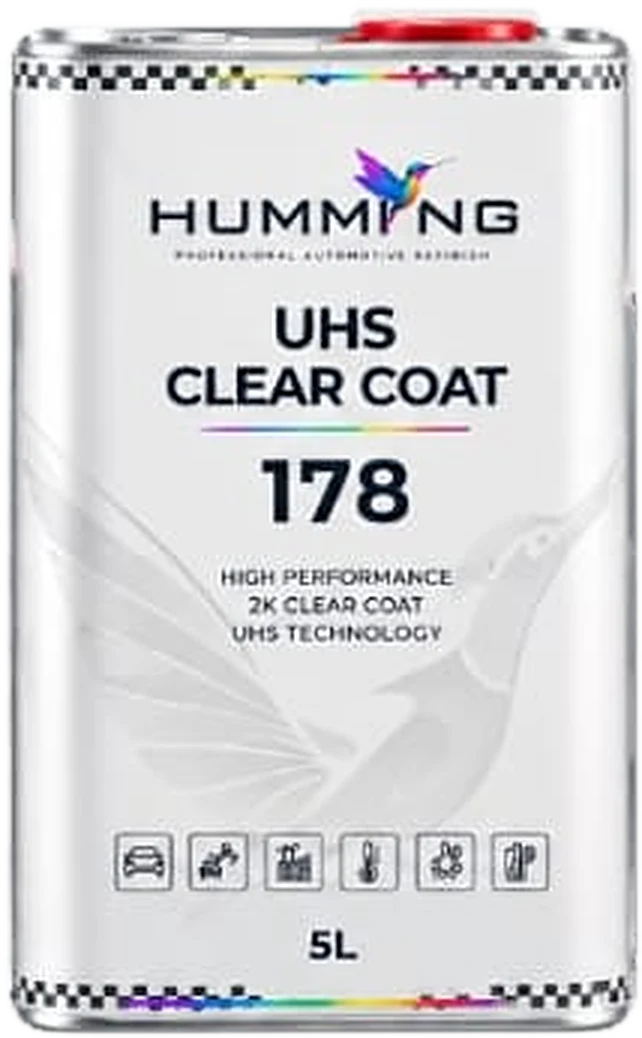
En Humming, el barniz UHS 178 (1 L y 5 L) está pensado para trabajar con el endurecedor 301 y el diluyente 501: mantén juntos estos tres productos y sigue la ficha técnica para las proporciones. Para la aplicación, la pistola HVLP de gravedad con boquilla de 1,3 mm (MEL-109), los vasos graduados MEL-106, los filtros MEL-101 y los paños atrapapolvo PRE-101 completan el puesto. Tu distribuidor Humming puede suministrarte el conjunto y enviarte las fichas técnicas actualizadas.
Los valores indicados aquí son referencias de taller. La ficha técnica del producto es siempre la que manda.