ورنيش 2K UHS: السماكة وعدد الطبقات وزمن التطاير والتجفيف
ورنيش UHS المرشوش جيدًا يعني قطعة تخرج من الكابينة مشدودة ولامعة ولا تعود إلى الورشة أبدًا. أما إذا رُشّ بشكل خاطئ فإنه يسيل أو يتفقّع أو يبقى طريًا ثلاثة أيام. إليك كيف نعمل يوميًا لنصيب الهدف.
UHS وHS وMS: ما الذي تغيّره نسبة المواد الصلبة العالية جدًا
UHS تعني Ultra High Solid، أي نسبة مواد صلبة عالية جدًا. عمليًا، في العلبة راتنج أكثر ومذيب أقل مقارنةً بورنيش MS أو HS من الجيل القديم. لذلك تكون الطبقة التي ترشها أسمك في كل مرور، فتملأ أفضل وتنفرد بسهولة أكبر. وهذا أيضًا ما يسمح للمصنّعين باحترام حدود المركّبات العضوية المتطايرة (COV) دون التضحية بالمظهر.
في المقابل، لا يتسامح ورنيش UHS مع الإفراط. مع ورنيش MS القديم كان بالإمكان تحميل الطبقة الثانية دون قلق كبير. أما مع UHS فاليد الثقيلة نفسها تعطي سيلانًا على حافة غطاء المحرك أو تفقّعًا أثناء التجفيف، لأن المذيب المتبقي لم يعد قادرًا على الخروج من طبقة سميكة جدًا. لذا يجب إعادة تعلّم ضبط الحركة، خصوصًا عند الانتقال من نظام آخر.
تحضير الخليط والمسدس
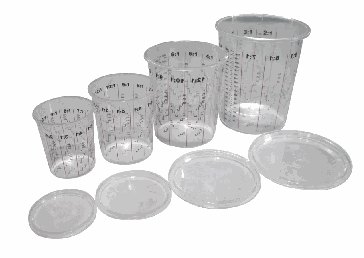
نسبة الخلط تُقرأ في النشرة الفنية، لا في عادات الورشة. كثير من أنواع ورنيش UHS تُحفَّز بنسبة 2 إلى 1 حجمًا، وأخرى بنسبة 3 إلى 1، وكمية المخفّف تتوقف على درجة الحرارة. نخلط في كوب مدرّج أو على الميزان، ونخلط جيدًا فعلًا (دقيقة كاملة بالعصا مع كشط القاع والجوانب)، ثم نصفّي الخليط أثناء صبّه في خزان المسدس.
بالنسبة للمسدس، فوهة 1.3 mm تناسب معظم أنواع الورنيش بتقنية HVLP. يُضبط ضغط الدخول بمانومتر عند المسدس والزناد مفتوح، وفق تعليمات مصنّع المسدس؛ ولكثير من مسدسات HVLP يكون في حدود 2 bar. جرّب الرش على ورق التغطية: نمط بيضاوي منتظم دون قطرات كبيرة في الوسط ودون أطراف جافة، هذا هو الأساس. وإذا كان المسدس يبصق، فلا تعوّض ذلك برفع الضغط، بل ابحث عن خزان لم يُصفَّ جيدًا أو فوهة متّسخة.
كم طبقة وأي سماكة نستهدف
الطريقة الأكثر شيوعًا مع UHS هي طبقتان: طبقة أولى مغلقة لكن غير محمّلة كثيرًا، ثم طبقة كاملة. وبعض أنواع الورنيش تُرش أيضًا بطريقة الطبقة والنصف، أي مرور خفيف يليه مباشرة مرور كامل دون انتظار. ومرة أخرى، النشرة الفنية للمنتج تحدد الطريقة المعتمدة.
من حيث السماكة الجافة، نستهدف عادةً ما بين 50 و60 µm من الورنيش فوق اللون الأساسي. تحت 40 µm يصبح التلميع محفوفًا بالمخاطر وتضعف مقاومة الأشعة فوق البنفسجية. وفوق 70 أو 80 µm نعرّض أنفسنا للسيلان والتفقّع وتجفيف داخلي أطول بكثير. قياس السماكة من حين لآخر بجهاز قياس بالحث المغناطيسي على لوح اختبار أفضل من كل التقديرات بالعين.
أما سرعة المرور، فحافظ على المسافة نفسها من طرف القطعة إلى طرفها الآخر، عادةً 15 إلى 20 cm مع HVLP، مع تداخل بنحو النصف بين مرورين. على سيارة كاملة نبدأ بالسقف ثم ننزل، ونحافظ على حافة رطبة: هذا ما يمنع المناطق الجافة والرملية على الألواح الكبيرة.
زمن التطاير، الوقت الذي نريد دائمًا اختصاره
بين طبقتين يجب ترك المذيب يتبخر جزئيًا. والمؤشر الصحيح هو اختبار الإصبع على شريط التغطية: الورنيش ما زال يمتد خيوطًا قليلًا لكنه لم يعد يلتصق بالقفاز بوضوح. عند 20 °C نحسب غالبًا 5 إلى 10 دقائق بين الطبقات لورنيش UHS، وأقل إذا كانت تهوية الكابينة قوية، وأكثر إذا كان الجو باردًا.
قبل بدء الخَبز نترك أيضًا زمن تطاير نهائيًا، غالبًا 5 إلى 10 دقائق. إذا رفعت الحرارة مبكرًا جدًا، ينغلق السطح بينما المذيب لا يزال محبوسًا تحته. والنتيجة: فقاعات دقيقة أو حفر أو ورنيش يتجعّد عند التلميع. إنه العيب الكلاسيكي في آخر النهار حين نريد إخراج كل شيء قبل المغادرة.
التجفيف: الكابينة أو الأشعة تحت الحمراء أو الهواء المحيط
في الكابينة، الممارسة الشائعة هي الخَبز عند نحو 60 °C على سطح الصاج لمدة 30 دقيقة تقريبًا بعد بلوغ الحرارة. انتبه إلى الفرق بين حرارة هواء الكابينة وحرارة الصاج: على قطعة سميكة أو سيارة باردة خرجت من الموقف في الشتاء، يحتاج الصاج وقتًا ليبلغ الحرارة المضبوطة.
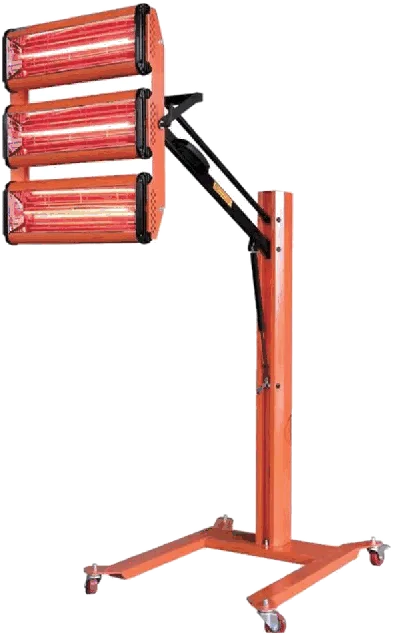
للإصلاح الموضعي، توفّر الأشعة تحت الحمراء قصيرة الموجة وقتًا كبيرًا لأنها تسخّن الطبقة من الداخل. التزم بالمسافة والقدرة الموصى بهما للمصباح، وابدأ بقدرة منخفضة خلال زمن التطاير، ثم انتقل إلى القدرة الكاملة. ومن دون كابينة أو مصباح، يجف ورنيش UHS في الهواء، لكن احسب ليلة كاملة عند 20 °C قبل التعامل مع القطعة، وأكثر من ذلك قبل التلميع.
نقطة أخيرة كثيرًا ما تُهمَل: حرارة المنتج نفسه. علبة مخزّنة في مكان حرارته 8 °C تُرش بشكل سيئ حتى في كابينة مُدفّأة. أدخل منتجاتك في اليوم السابق.
العيوب الأكثر شيوعًا وأسبابها
السيلان يأتي في الغالب من طبقة محمّلة أكثر من اللازم أو مسافة قصيرة جدًا أو زمن تطاير قصير جدًا. وقشرة البرتقال الواضحة تأتي من ضغط منخفض جدًا أو ورنيش لزج جدًا بالنسبة لدرجة الحرارة أو مسافة كبيرة جدًا. والمظهر الباهت بعد التجفيف قد يدل على مُصلِّب غير مناسب أو جرعة خاطئة أو رطوبة. أما الحبيبات فنادرًا ما يكون سببها الورنيش: قطعة القماش اللاصقة للغبار، والبدلة المضادة للكهرباء الساكنة، وفلاتر كابينة نظيفة تحل معظم الحالات.
- السيلان: منتج زائد أو زمن تطاير قصير جدًا
- قشرة البرتقال: ضغط منخفض أو خليط لزج جدًا
- التفقّع: خَبز مبكر جدًا أو طبقة سميكة جدًا
- الحبيبات: تحضير السطح وملابس العامل
نظام Humming للورنشة
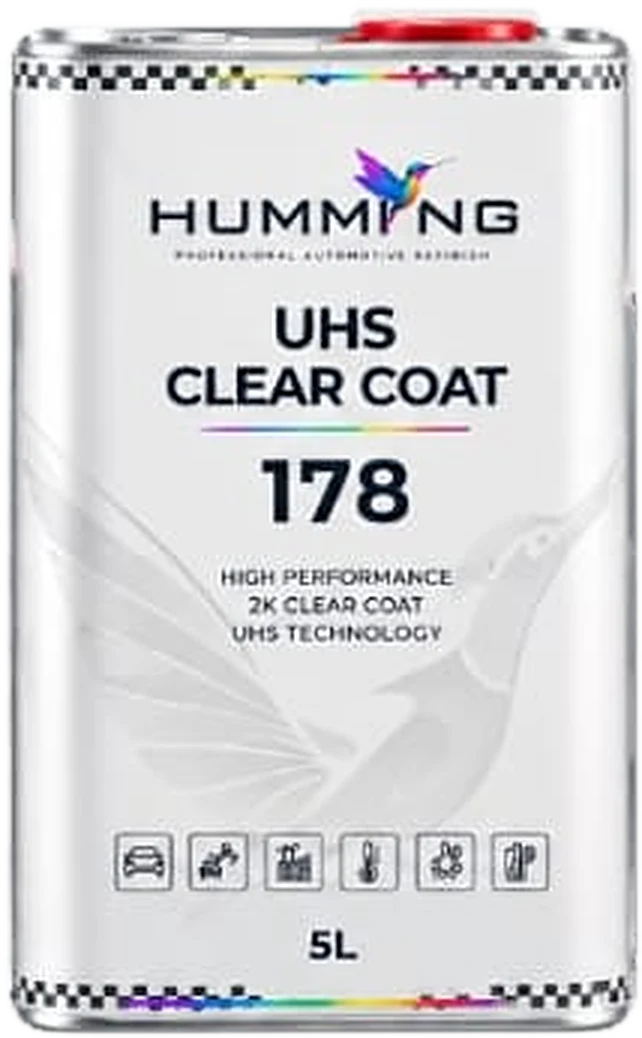
لدى Humming، صُمّم الورنيش UHS 178 (1 L و5 L) للعمل مع المُصلِّب 301 والمخفّف 501: حافظ على هذا الثلاثي معًا واتبع النشرة الفنية في النسب. وللتطبيق، يكمل محطة العمل مسدس HVLP بخزان علوي وفوهة 1.3 mm (MEL-109)، والأكواب المدرّجة MEL-106، والفلاتر MEL-101، وأقمشة التقاط الغبار PRE-101. يمكن لموزّع Humming لديك توفير المجموعة كاملة وإرسال النشرات الفنية المحدّثة إليك.
القيم المذكورة هنا مرجعية من واقع الورشة. النشرة الفنية للمنتج هي المرجع المعتمد دائمًا.