Schleifkörnungen in der Karosserie: von P80 bis P3000
Man kann den besten Klarlack am Markt haben: Wenn der Schliff darunter schlecht gemacht ist, sieht man es. Die Wahl der Körnung und die Reihenfolge, in der man sie aufeinander folgen lässt, entscheiden über die Endqualität genauso wie der Lack selbst.
Die P-Bezeichnung verstehen
Die Zahl hinter dem P gibt die Feinheit der Körnung nach der europäischen FEPA-Norm an: Je höher sie ist, desto feiner das Korn. Ein P80 trägt schnell Material ab und hinterlässt tiefe Riefen. Ein P2000 mattiert fast nur noch. Dazwischen hat jeder Schritt nur das Ziel, die Riefen des vorherigen zu entfernen.
Die goldene Regel lautet, nicht zu viele Körnungen auf einmal zu überspringen. In der Regel verdoppelt man die Körnung zwischen zwei Schritten höchstens etwa, sonst verbringt man ewig damit, zu tiefe Riefen mit einem zu feinen Korn wegzubekommen. P80, P120, P180, P240: Jeder Sprung ist vernünftig. Direkt von P80 auf P320 zu gehen, bedeutet fast sicher, Riefen unter dem Füller wiederzufinden.
Die Reparatur: P40 bis P240
Die sehr groben Körnungen P40 und P60 dienen zum Entfernen von Altlack oder Spachtel und zur Vorbereitung des Blechs vor dem Spachteln, wenn Rost vorhanden ist. In der üblichen Karosseriearbeit ist P80 die meistgenutzte Startkörnung: Sie gibt dem Spachtel guten Halt und bringt den Spachtel schnell in Form.
Danach verfeinert man mit P120, dann mit P180, um die Fläche ihrer endgültigen Form anzunähern. P240 schließt den Spachtel ab und schleift den umliegenden Bereich vor dem Füller an. Für aggressiveres Entlacken oder Schweißnähte greift man zum Winkelschleifer mit Fächerschleifscheiben oder Vlies-Entlackungsscheiben, die arbeiten, ohne das Blech zu stark zu erhitzen.
Ein Tipp, der selbstverständlich scheint, im Werkstatttempo aber schnell verloren geht: Wechseln Sie die Scheibe rechtzeitig. Eine abgenutzte P80 schneidet nicht mehr, sie poliert und erhitzt den Spachtel. Man drückt fester, um das auszugleichen, gräbt die Reparatur ein und braucht am Ende mehr Zeit als mit einer neuen Scheibe. Eine Scheibe kostet wenig im Vergleich zu zehn Minuten Arbeitszeit.
Füller und Anschleifen: P320 bis P800
Füller wird im Allgemeinen zwischen P400 und P600 geschliffen. P400 bis P500 unter einem deckenden Basislack, P500 bis P600 unter einem Metallic oder hellen Farbton, der sich leichter abzeichnet. Beim Nassschliff verwendet man oft eine etwas gröbere Körnung, da Wasser bei gleicher Körnung ein feineres Schliffbild ergibt.
Zum Anschleifen von Altlack vor der Lackierung eines kompletten Teils arbeitet man je nach System um P500 bis P800. In den Beilackierzonen, wo Basis- und Klarlack in den Altlack auslaufen, geht man oft auf P1000 oder verwendet ein sehr feines Schleifvlies mit Anschleifpaste, damit die Grenze der Beilackierung nicht sichtbar wird.
- P320 bis P400: Spachtel-Feinschliff und umliegende Bereiche
- P400 bis P500: Füller unter deckendem Basislack
- P500 bis P600: Füller unter Metallic oder hellem Farbton
- P800 bis P1000: feines Anschleifen und Beilackierzonen
Das Finish nach dem Klarlack: P1500 bis P3000
Sobald der Klarlack trocken ist, schleift man, um einen Staubeinschluss, einen Läufer oder zu starke Orangenhaut zu entfernen. Hier wechselt man die Größenordnung: P1500 zum Einebnen des Fehlers, P2000 zum Verfeinern, dann P2500 oder P3000 vor dem Polieren. Je feiner Sie abschließen, desto kürzer das Polieren und desto weniger erhitzen Sie den Klarlack.
Von Hand arbeitet man nass mit einem kleinen harten Schleifklotz, nur auf dem Fehler. Maschinell mit einem Exzenterschleifer mit kleinem Hub und weichem Interface-Pad, trocken oder leicht feucht. Bleiben Sie nicht auf den Kanten: Dort ist der Klarlack dünner, und man schleift ihn in wenigen Sekunden durch.
Träger, Kornart und Trockenschliff
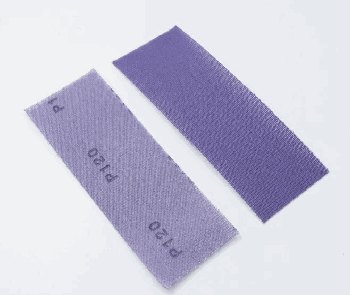
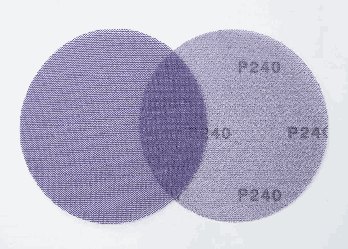
Bei gleicher Körnung verhalten sich zwei Scheiben nicht gleich. Aluminiumoxid ist das Allround-Schleifkorn der Werkstatt. Keramik-Schleifmittel schneiden auf hartem Spachtel und Füller länger. Siliziumkarbid, sehr scharf, ist bei feinen Körnungen üblich, vor allem im Nassschliff. Netzschleifmittel mit offener Streuung setzen sich weniger zu und lassen die Absaugung über die ganze Fläche durch.
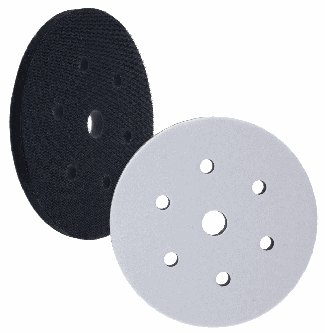
Heute wird der Großteil trocken, maschinell und mit Absaugung geschliffen. Das ist sauberer, schneller, und man sieht, was man tut. Der Nassschliff behält seinen Platz für feine Endbearbeitung und das Beheben von Fehlern im Klarlack. In beiden Fällen hilft ein Interface-Pad zwischen Schleifteller und Scheibe, den Formen zu folgen, und vermeidet Abzeichnungen.
Auch die Wahl der Maschine zählt. Ein Exzenterschleifer mit großem Hub, um 5 mm, trägt schnell ab: Er dient für Spachtel und Füller. Ein kleiner Hub, um 3 mm, hinterlässt ein feineres Schliffbild und eignet sich für Endbearbeitung und Beilackierzonen. Für große ebene Flächen hält ein Schwingschleifer mit Rechteckplatte oder ein langer Schleifklotz die Fläche gerade, wo ein runder Schleifer zum Eingraben neigen würde.
Um den Überblick zu behalten, ordnen viele Werkstätten die Schleifmittel nach Arbeitsschritt statt nach Körnung: eine Kiste für Spachtel, eine für Füller, eine für das Finish. Der Karosseriebauer muss nicht mehr suchen, und man vermeidet die vergessene P180-Scheibe auf dem Schleifer, der zum Anschleifen dient.
Die Humming-Schleifmittel
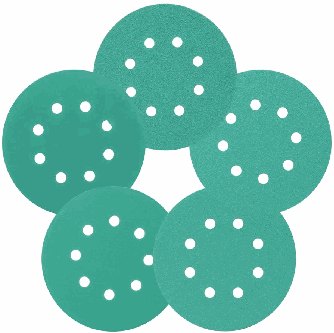
Die grünen Papier-Schleifscheiben ABR-113 decken die gesamte Abfolge von P40 bis P3000 ab, in 5 und 6 Zoll; die gelben Scheiben ABR-114 gehen bis P1000. Für Füller und Spachtel setzen sich die Keramik-Netzschleifmittel ABR-117 und ABR-118, von P80 bis P600, kaum zu. Für das Finish das Siliziumkarbid-Blatt ABR-101 in P1500 und P2000, die Schleifvliespads ABR-102 und ABR-103 und das Interface-Pad ABR-111 für die Maschine. Ihr Humming-Händler hat die gängigen Körnungen vorrätig.
Die hier genannten Werte sind Richtwerte aus der Werkstattpraxis. Maßgeblich ist immer das technische Merkblatt des Produkts.