Granos de abrasivo en carrocería: del P80 al P3000
Puedes tener el mejor barniz del mercado: si el lijado de debajo está mal hecho, se notará. La elección del grano y el orden en que se encadenan deciden la calidad final tanto como la propia pintura.
Entender la numeración P
La cifra que sigue a la P corresponde a la finura del grano según la norma europea FEPA: cuanto más alta, más fino es el grano. Un P80 quita material rápidamente y deja rayas profundas. Un P2000 prácticamente solo matiza. Entre ambos, cada etapa tiene como único objetivo borrar las rayas de la anterior.
La regla de oro es no saltarse demasiados granos de golpe. En general, no se multiplica el grano por más de dos, aproximadamente, entre una etapa y otra; si no, se pierde muchísimo tiempo intentando eliminar rayas demasiado profundas con un grano demasiado fino. P80, P120, P180, P240: cada salto es razonable. Pasar directamente de P80 a P320 es casi seguro volver a encontrarse rayas bajo el aparejo.
La reparación: de P40 a P240
Los granos muy gruesos, P40 y P60, sirven para decapar pintura vieja o masilla, y para preparar la chapa antes de la masilla cuando hay óxido. En la carrocería habitual, el P80 es el grano de partida más utilizado: da un buen agarre a la masilla y le da forma rápidamente.
Después, se afina con P120 y luego con P180 para acercar la superficie a su forma definitiva. El P240 termina la masilla y matiza la zona periférica antes del aparejo. Para el decapado más agresivo o las soldaduras, se pasa a la amoladora con discos de láminas o discos no tejidos de decapado, que trabajan sin calentar demasiado la chapa.
Un consejo que parece evidente pero que se pierde enseguida con el ritmo del taller: cambia el disco a tiempo. Un P80 gastado ya no corta, pule y calienta la masilla. Se aprieta más para compensar, se hunde la reparación y se acaba gastando más tiempo que con un disco nuevo. Un disco cuesta poco comparado con diez minutos de mano de obra.
El aparejo y el matizado: de P320 a P800
El aparejo de relleno se lija generalmente entre P400 y P600. P400 a P500 bajo una base opaca, P500 a P600 bajo un metalizado o un color claro que marca con más facilidad. En el lijado al agua, se suele usar un grano algo más grueso, porque el agua da un rayado más fino a igualdad de grano.
Para matizar una pintura antigua antes de pintar una pieza completa, se trabaja en torno a P500 a P800 según el sistema. En las zonas de difuminado, donde la base y el barniz se van a fundir con la pintura original, se sube a menudo a P1000 o se usa una esponja no tejida muy fina con pasta de matizar, para que no se note el límite del difuminado.
- P320 a P400: acabado de la masilla y zonas periféricas
- P400 a P500: aparejo bajo base opaca
- P500 a P600: aparejo bajo metalizado o color claro
- P800 a P1000: matizado fino y zonas de difuminado
El acabado después del barniz: de P1500 a P3000
Una vez seco el barniz, se lija para eliminar una mota de polvo, un descolgado o una piel de naranja demasiado marcada. Aquí cambiamos de escala: P1500 para nivelar el defecto, P2000 para afinar y luego P2500 o P3000 antes del pulido. Cuanto más fino termines, más corto será el pulido y menos calentarás el barniz.
A mano, se trabaja al agua con un taco pequeño y duro, solo sobre el defecto. A máquina, con una lijadora rotorbital de órbita pequeña y una interfase blanda, en seco o ligeramente húmedo. No insistas en las aristas: allí el barniz es más fino y se atraviesa en pocos segundos.
Soporte, mineral y lijado en seco
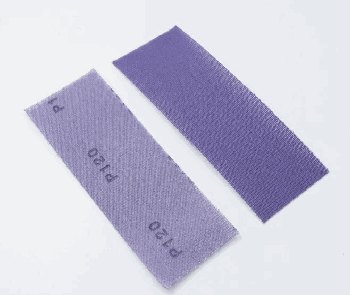
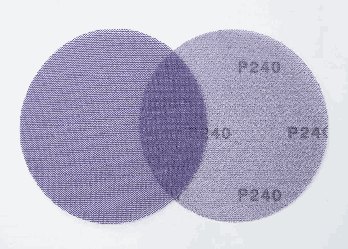
Con el mismo grano, dos discos no se comportan igual. El óxido de aluminio es el mineral polivalente del taller. Los abrasivos cerámicos cortan durante más tiempo sobre masilla y aparejo duros. El carburo de silicio, muy cortante, es habitual en los granos finos, sobre todo al agua. Los soportes de malla, de recubrimiento abierto, se embotan menos y dejan pasar la aspiración por toda la superficie.
Hoy, la gran mayoría del lijado se hace en seco, a máquina y con aspiración. Es más limpio, más rápido y se ve lo que se hace. El lijado al agua conserva su sitio para los acabados finos y la corrección de defectos en el barniz. En ambos casos, una interfase entre el plato y el disco ayuda a seguir las formas y evita marcar.
La elección de la máquina también cuenta. Una lijadora rotorbital de órbita grande, en torno a 5 mm, quita material rápido: sirve para la masilla y el aparejo. Una órbita pequeña, en torno a 3 mm, deja un rayado más fino y es adecuada para acabados y difuminados. En las superficies planas grandes, una lijadora rectangular o un taco largo mantiene la superficie recta, mientras que una lijadora redonda tendería a hundirla.
Para aclararse, muchos talleres ordenan los abrasivos por etapa y no por grano: una caja para la masilla, otra para el aparejo y otra para el acabado. El chapista ya no tiene que buscar, y se evita el disco P180 olvidado en la lijadora que se usa para matizar.
Los abrasivos Humming
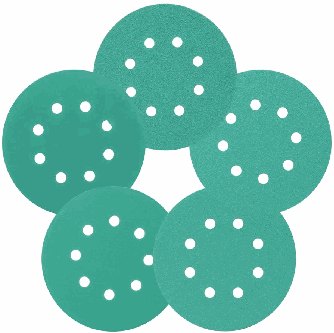
Los discos de papel verde ABR-113 cubren toda la progresión del P40 al P3000, en 5 y 6 pulgadas; los discos amarillos ABR-114 llegan hasta el P1000. Para el aparejo y la masilla, los abrasivos cerámicos sobre malla ABR-117 y ABR-118, de P80 a P600, se embotan poco. Para el acabado, la hoja de carburo de silicio ABR-101 en P1500 y P2000, las esponjas abrasivas no tejidas ABR-102 y ABR-103, y la interfase ABR-111 para la máquina. Tu distribuidor Humming tiene en stock los granos más habituales.
Los valores indicados aquí son referencias de taller. La ficha técnica del producto es siempre la que manda.