Mastic polyester : doser, appliquer et poncer sans piqûres
Tout le monde sait passer du mastic. Beaucoup moins savent le passer pour ne le poncer qu'une fois. Entre une tôle mal préparée, un catalyseur dosé au jugé et une couche trop épaisse, le mastic peut faire perdre une heure par réparation.
Préparer la tôle avant de mastiquer
Le mastic polyester accroche sur une surface propre, sèche et rayée. Après le débosselage, on dégraisse, puis on ponce la zone au P80 en général, en débordant de quelques centimètres autour du creux. Sur une tôle mise à nu, on élimine toute trace de rouille ; sur une ancienne peinture, on vérifie qu'elle est saine et bien adhérente. On dégraisse à nouveau après ponçage et on souffle.
Vérifiez aussi la profondeur. Le mastic n'est pas fait pour combler un trou de deux centimètres : la plupart des fiches techniques limitent l'épaisseur à quelques millimètres. Si vous dépassez, retournez au spotter ou au marteau. Une tôle bien redressée, c'est moins de mastic, moins de ponçage et une réparation qui ne bouge pas.
Attention aussi aux supports particuliers. Sur une tôle galvanisée ou sur de l'aluminium, tous les mastics polyester ne se comportent pas de la même façon, et certains demandent un primaire avant. Sur les plastiques, on utilise des mastics souples prévus pour. La fiche technique du mastic précise les supports admis : c'est elle qu'il faut consulter avant de mastiquer un élément que l'on ne connaît pas.
Doser le catalyseur, le point qui fait tout
Le mastic polyester durcit grâce à un catalyseur au peroxyde, la petite pâte en tube. La plupart des fabricants préconisent autour de 2 à 3 % en poids, ce qui correspond en atelier à un cordon de catalyseur sur le diamètre de la noix de mastic. La fiche technique fait foi, mais l'idée est là : très peu de catalyseur suffit.
Trop peu, et le mastic reste gras, colle à l'abrasif et ne durcit pas à cœur. Trop, et c'est plus sournois : le mastic prend en quelques minutes, on n'a pas le temps de le lisser, et l'excès de peroxyde peut migrer plus tard dans les couches de peinture et provoquer des taches ou une décoloration, surtout sous les teintes claires. On voit ça des mois après, chez le client.
Pensez aussi à malaxer le pot de mastic avant de prélever, et à malaxer le tube de catalyseur. Les deux se séparent avec le temps, et un mastic dont la résine est remontée en surface ne se comporte plus comme prévu.
Mélanger sans emprisonner d'air
C'est ici que naissent la plupart des trous d'épingle. On ne fouette pas le mastic comme une mayonnaise : on l'écrase sur la plaque avec la spatule, on replie, on écrase à nouveau, jusqu'à obtenir une couleur parfaitement uniforme, sans traînées. Le geste doit chasser l'air, pas en ajouter.
Utilisez une plaque lisse et propre, jamais du carton qui absorbe la résine. Préparez de petites quantités : à 20 °C, on a en général quelques minutes de travail avant que le mastic commence à prendre, et ce temps diminue vite quand il fait chaud.
En hiver, c'est l'inverse : un mastic stocké dans un local froid devient épais, se travaille mal et durcit lentement. On est alors tenté d'ajouter du catalyseur pour accélérer, ce qui ramène aux problèmes évoqués plus haut. La bonne réponse, c'est de garder le pot dans l'atelier chauffé et de laisser la tôle se réchauffer avant d'appliquer. Une lampe infrarouge en puissance réduite peut aider, à condition de ne pas faire cuire le mastic trop vite en surface.
Appliquer en couches fines et croisées
Première passe fine, spatule bien inclinée et appuyée, pour bien mouiller la tôle et faire pénétrer le mastic dans les rayures. C'est cette couche d'accroche qui chasse l'air de l'interface. Ensuite, on construit en passes croisées, en tirant chaque fois légèrement au-delà de la précédente, et en gardant l'épaisseur juste au-dessus de la forme finale.
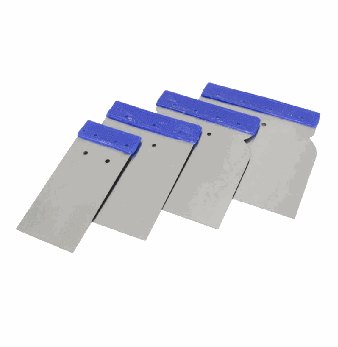
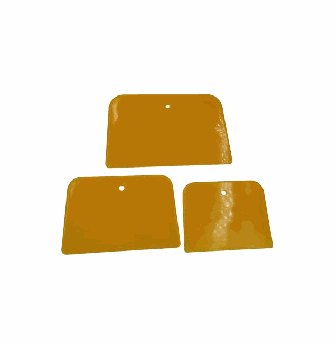
Mieux vaut deux couches moyennes qu'une grosse couche. Un mastic très épais chauffe en durcissant, se rétracte davantage et cache souvent des bulles. Sur les galbes, une spatule souple en plastique ou en caoutchouc suit mieux la forme ; sur les grandes surfaces planes, une spatule inox large donne une surface plus droite.
Sur une ligne de caisse ou une nervure, on travaille en deux temps : un côté de la nervure, on laisse durcir, on ponce l'arête nette, puis l'autre côté. Vouloir faire les deux faces d'un coup donne presque toujours une ligne molle qu'il faudra reprendre. Un ruban de masquage posé le long de l'arête aide à garder un bord franc.
Poncer et traquer les trous d'épingle
On ponce quand le mastic est dur mais pas encore cassant, ce qui à 20 °C prend en général vingt à trente minutes, moins sous infrarouge. Le dégrossissage se fait souvent au P80, puis on affine au P120 et on termine au P180 ou P240 avant apprêt, en changeant de grain dès que les rayures du précédent ont disparu.
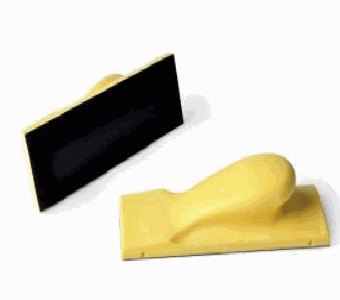
La cale est indispensable : longue sur les surfaces planes, souple sur les galbes. Passez une couche témoin avant le dernier grain, elle révèle à la fois les creux et les trous d'épingle. Si vous voyez des piqûres, ne comptez pas sur l'apprêt pour les boucher : une fine passe de mastic de finition ou de mastic polyester bien serré à la spatule, puis un ponçage léger, règle le problème proprement.
- P80 : mise en forme
- P120 : affinage
- P180 à P240 : finition avant apprêt
- Couche témoin avant le dernier grain
Le mastic Humming et ses outils
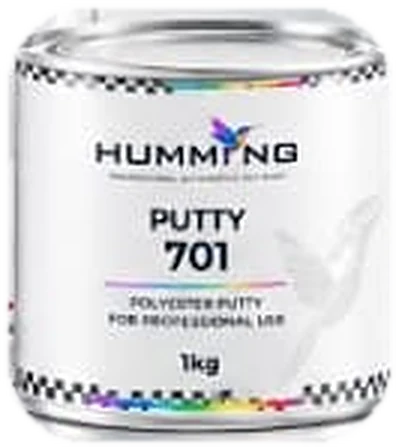
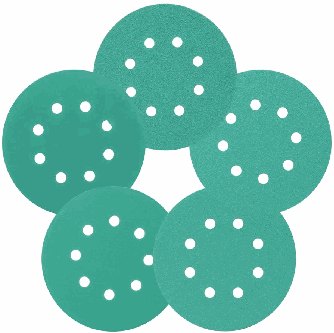
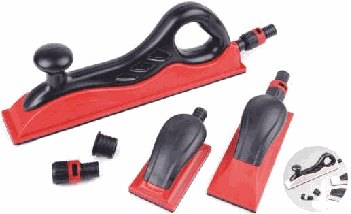
Le mastic polyester Humming 701 (1 kg) est fourni avec son durcisseur, pour le garnissage et la réparation de tôlerie. Pour l'application, le jeu de spatules inox ACC-109, les spatules plastique ACC-106 et caoutchouc ACC-107 couvrent les surfaces planes comme les galbes. Au ponçage, les disques ABR-104 ou ABR-113 du P80 au P240, les cales ABR-105 et ABR-109, et la cale aspirante ABR-107 si vous travaillez sans poussière. Votre distributeur Humming vous renseignera sur la disponibilité.
Les valeurs données ici sont des repères d'atelier. La fiche technique du produit fait toujours foi.